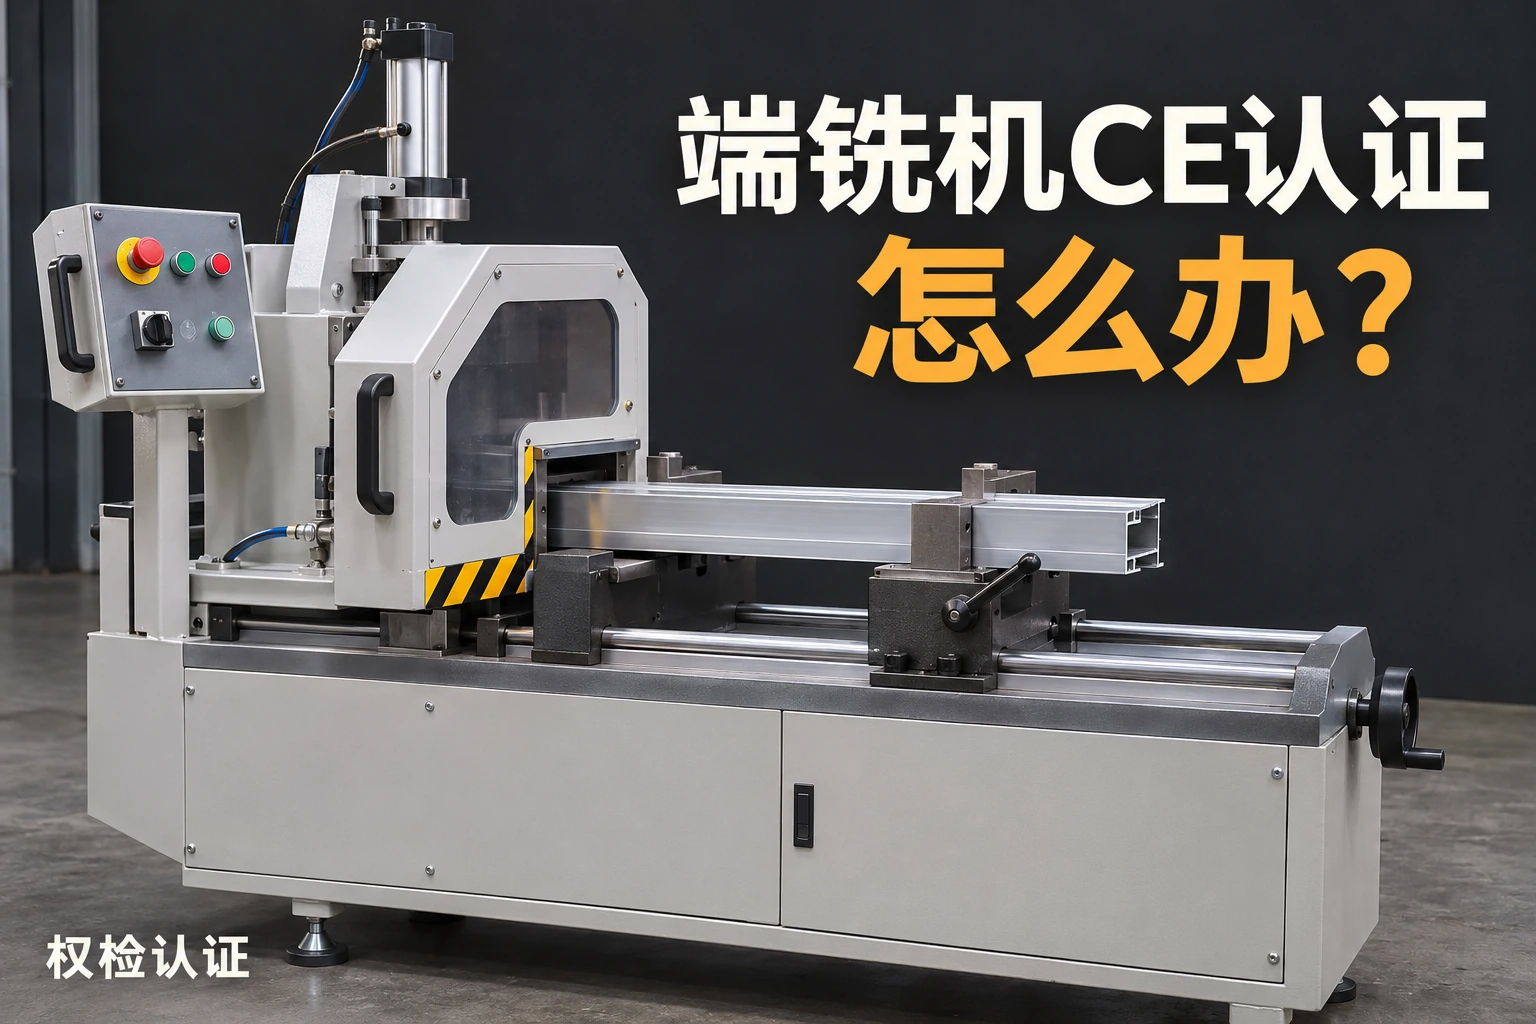
门窗加工厂常见的端铣机,有手动装夹与进给,也有气动压紧、多刀或自动上料配置。型材长度、刀具行程和可接近区域不同,办理时应把实际加工流程和整机防护一并说明。
一、端铣机CE先判断哪些指令和法规
1.1 常见独立端铣机先核这三项
| 依据 | 端铣机项目先判断什么 |
|---|---|
| 2006/42/EC 机械指令 | 铣刀、压紧、进给、电气及整机安全 |
| 2014/30/EU EMC | 适用设备的电磁发射和抗扰 |
| 2011/65/EU RoHS | 电气电子设备范围、排除条件及材料 |
| (EU)2023/1230 | 按投放日期判断新机械法规是否适用 |
当前一般按机械指令开展。新机械法规自2027年1月20日起一般适用,跨期项目根据实际投放日期核对。依据可查机械指令合并文本、EMC指令、RoHS范围和机械法规过渡说明。
1.2 电气部分怎样放进机械评价
完整机器的触电、电气故障和保护要结合机械指令附录I的电气安全要求核对。外置成品电源等独立供货对象再按自身法规判断。对变频主轴、PLC、伺服送料或长线缆机型,还应明确设备电源、控制箱、外部端口和运行状态,便于确定适用的EMC评价。机器的电气安全要求见机械指令附录I第1.5.1节。
1.3 单机和装入生产线的交付边界
一台能独立按说明完成端铣的机器,通常按完整机器判断。若只交付待整合的加工模块,要看能否独立完成特定应用、如何与整线防护及控制联动,再确定交付身份与文件。有关部分完成机械的程序可查机械指令第13条。
二、端铣机常用标准与检测项目
2.1 先看EN ISO 16090-1是否适合机型
| 标准方向 | 用在端铣机上主要看什么 |
|---|---|
| EN ISO 16090-1 | 铣削设备的防护、装夹、操作及安全要求 |
| EN ISO 12100 | 识别加工、清理、调整和维护风险 |
| EN 60204-1 | 机械供电、保护联结、控制和电气资料 |
| EN ISO 13849-1 | 安全相关控制功能的设计和性能 |
EN ISO 16090-1涵盖适用范围内的铣床、加工中心及转移机床等。先按加工材料、操作方式和机床分组判断。铝型材端面铣削可从EN ISO 16090-1标准范围核对,其他材料或组合加工按实际设备另选。
2.2 具体要评价哪些夹具和铣刀风险
根据上料、夹紧、切削、退刀和取料顺序识别危险。查看手能否经型材入口接近刀具、工件是否可能移动、切屑是否会飞出,以及开门、停机或维护时刀具处于什么状态。风险措施应落实到机械结构、控制或操作说明。可参考EN ISO 12100风险评估范围。
2.3 电气、气动和联锁一起验证
核主轴和进给系统的保护联结、隔离、接线、停止及重新启动条件。气动压紧机型应分析供气异常、恢复和维护时的夹紧状态,再结合风险验证防护联锁、急停及其他安全功能。标准技术方向可查EN 60204-1机械电气设备与EN ISO 13849-1安全控制标准。
三、实际送样怎样选配置和工作状态
3.1 样机应能完成实际工艺
委托时提供可加工型材的尺寸范围、夹具、允许刀具和主轴参数,同时说明上下料、进给、清理和换刀操作。若有多套可换夹具,列出每套对应的材料、行程和保护条件,帮助测试人员复现使用情形。
3.2 手动和自动款不要只按功率合并
手动款的操作者位置、控制器件和上料方式,与自动款可能不同。增加气动夹紧或伺服进给,会改变人员接触、意外启动和控制安全的评价条件。各型号对照记录刀具、防护开口、主轴、驱动器和程序版本,再确定代表样机及需要补验的差异。
3.3 整改后按影响范围复核
若发现型材入口过大、刀具停止状态与开门条件不协调,应通过实物结构和控制设计调整,再复核相关风险及功能。保留图纸和控制程序版本,并同步更新铭牌、操作步骤和维修说明。EMC评价也应使用最终布线和适用的加工运行状态。
四、技术文件和出货如何对应
4.1 技术文件先从实际整机开始整理
| 文件 | 要能说明什么 |
|---|---|
| 图纸与说明 | 端铣用途、设备边界及加工流程 |
| 风险与验证记录 | 危险、保护措施和测试结果 |
| 电路、气路和关键件 | 电气、气动、夹具和安全控制版本 |
| 型号、声明和标识 | 适用法规、标准、版本及出货范围 |
标准的适用性与协调引用应核到实际版次和日期。现行欧盟引用可从欧盟委员会机械协调标准入口查询。
4.2 签发文件前逐项对照量产版本
按确认的合规程序整理测试及技术证据、完成适用声明和CE标识。先核名称、型式、编号与真实设备,再核欧盟买家所需语言的说明书、安装条件和维护信息。客户选装的刀轴、夹具或自动送料也要体现在交付清单。
4.3 后续改型时用差异表更新证据
例如标准型用手动送料,扩展型增加可编程自动进给。扩展型应核新增夹点、联锁、启动和抗扰等影响。型号仍用同一个系列名时,也要在报告适用范围和说明书里交代哪些配置已评估,便于采购和设备集成方核查。
五、结论与办理准备
端铣机CE先按机器边界和投放日期定法规,再按加工材料、刀具、夹具及控制方式选标准。把风险、验证和实际出货配置写到同一套技术文件中。
可联系权检认证,提供端铣机照片、加工材料、主轴夹具与送料配置,一起核对标准和送样范围。
本文包含AI辅助创作内容。