一、急停按钮管到哪里
急停装置的作用范围应能对应到实际危险,按钮要让人在需要时够得着。
GB/T 16754—2021《机械安全 急停功能 设计原则》自2021年12月1日实施。标准围绕机器的急停功能规定设计原则。
它等同采用ISO 13850:2015。采用具体设计时,设备厂家需在风险评估里说明触发急停以后哪些危险会被控制。
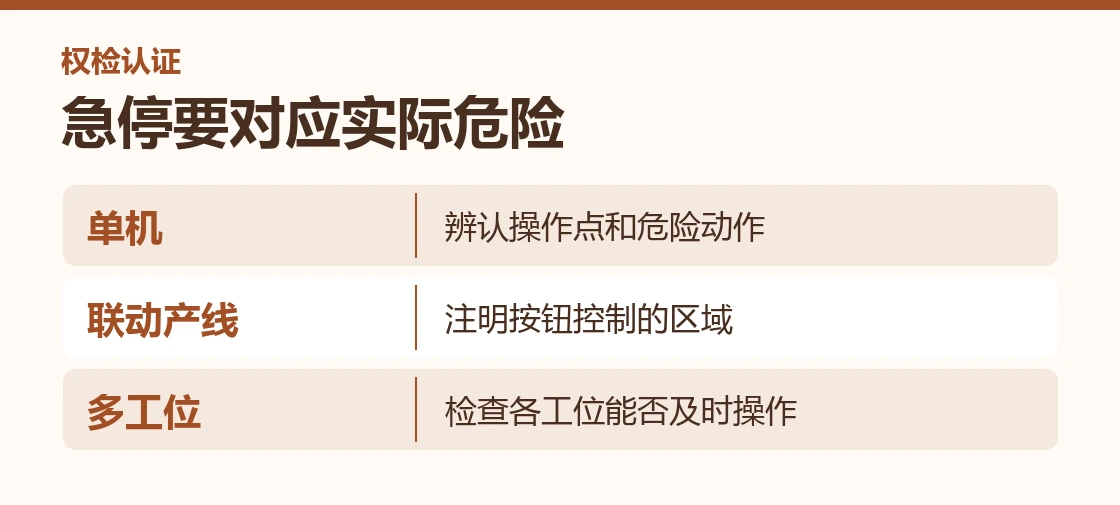
一条包装线可能有进料、封口和出料几段。在一处按急停时,首先要明确哪些运动会危及人员,哪些相关设备也要停止。例如上游继续推料时,可能影响已停止工位周围的人。
对独立设备,检查按钮布局时可从人实际操作的位置看过去。把正常上料、修整和清洁时能接近的工位画出来,判断遇到危险时操作人员从哪里触发急停。
急停装置的外观、安装位置和控制范围应在资料中能找到。买家验收时可以拿设备布局和控制说明逐点比对,明确某个按钮处理哪段运动。
例如,设备从单人操作改成两侧分别上料。检查时要增加另一侧的实际操作位置,查看人员能否及时触发急停。还可比较哪一侧停止时,另一侧的机构会不会继续把工件送入危险区。
联锁门和光幕继续负责日常进入时的防护。急停用于紧急情况,技术方案还应分开说明进出防护、普通停止和紧急停止的动作。
二、复位后怎样重新开机
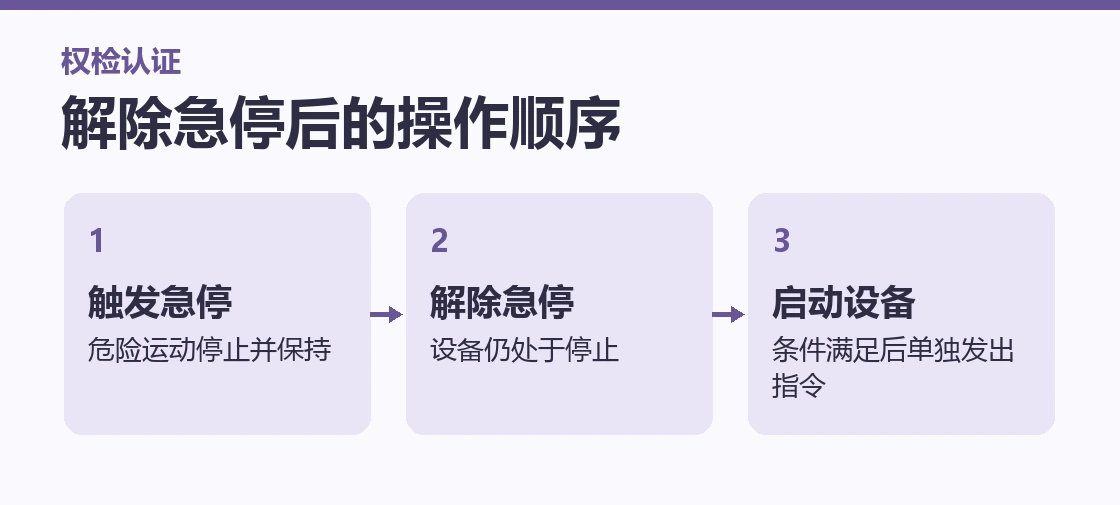
解除急停是恢复启动许可的一步,设备重新运行需要再发出独立的启动指令。
在典型机械设备上,按下急停以后,急停命令保持有效,直到在触发位置按规定动作解除。可把解除理解成取消紧急停止命令,并为后续检查与启动创造条件。
| 顺序 | 验收人员观察什么 |
|---|---|
| 触发急停 | 危险运动是否进入设计的停止状态 |
| 松手后等待 | 停止状态是否持续保持 |
| 执行解除或复位 | 设备是否保持停止,控制界面记录什么状态 |
| 独立发出启动指令 | 防护条件满足后,设备是否按设计恢复 |
例如,操作员按下封口机的急停。检修人员处理完卡料,解除那个急停装置后,在安全条件满足并发出启动指令时才能恢复正常工作。
控制画面上可以区分急停状态和故障复位提示。若一条线有多个急停按钮,试验记录应说明触发了哪个、其他触发点是否仍保持急停,以及各段的恢复条件。
验收人员可以从两种场景记录复位。先测试只按一个按钮,核对解除后设备状态。再在受保护的试验安排下检查有多个急停要求时,仍被触发的区段如何保持停止。
尤其关注远端控制站。屏幕提示恢复允许后,操作员还要按实际启动方式开启对应区段。每个工位的记录按顺序记清,会比笼统写“复位正常”更容易让买家确认。
三、停机方式由什么决定
停止方式由风险和机械结构决定,应以实际危险运动是否得到控制为判断依据。
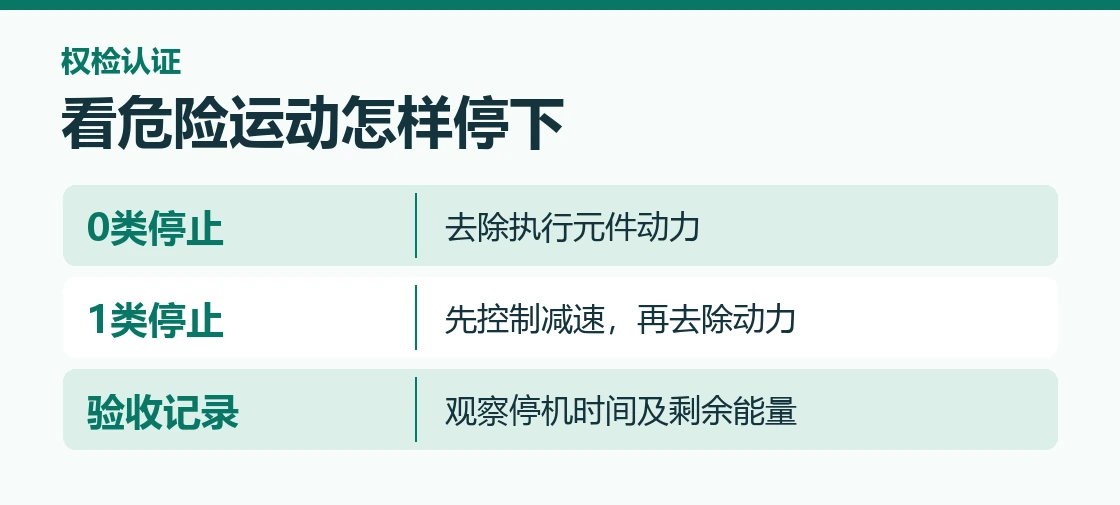
有的设备可以立即去除执行元件的动力。有的设备需要先控制减速,再去除动力,例如突然失去控制会使运动机构产生其他危险时。设计人员要根据风险选择可验证的停止方式。
商务看到“0类停止”和“1类停止”时,可以先理解为两种不同途径。0类以立即去除动力实现停止,1类在受控停止过程中维持动力,停止完成后再去除。
验收可核对正常速度与负载下的停止表现。如果机构依靠惯性继续运动,记录停下需要的时间。若设备有上升的部件或储存了气压,还应在风险评估中说明停止后的状态。
比如出料辊停止供料后,传送带和卷轴仍可能在减速。现场要说明在什么时候危险运动达到停止状态,以及后续防护或操作要等待哪些条件。
不同生产模式也要纳入检查。例如调试或点动时,有的运动速度比自动运行低,但仍有人员接近。用于正常操作的停止按钮、模式选择和急停动作,需各自说明。
四、怎样留好验收记录
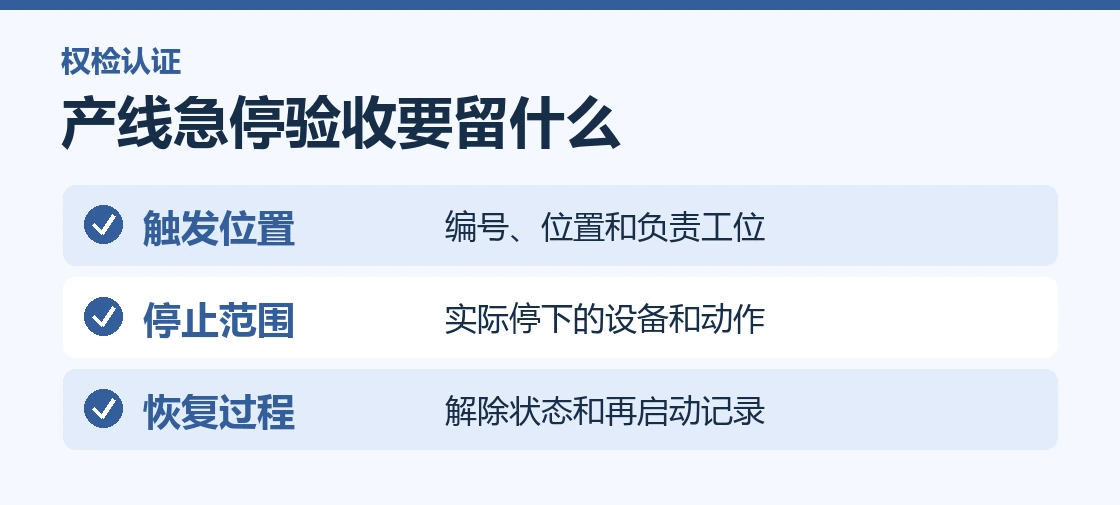
验收记录应让买家看懂按哪个按钮、哪些危险动作停下以及复位和重启的先后。
- 给各急停位置和设备区段编号,把编号写到同一张布局图上。
- 按代表性工作条件验证停止效果,同时留出足够的安全试验空间,由现场技术人员操作。
- 分别记录按下、解除、再次启动及相关联动的结果。发现一处异常,就在报告中对应到具体区域和所处运行方式。
对于分两家工厂供货的自动化线,可把模块之间的信号和停止边界纳入联合验收。单机出厂已检查急停,整线接通之后仍需按实际连锁动作验证供料与停止范围。
若更换了侧面的急停控制盒或改变工位,项目资料可记录本次变化和所检查的区段。下次客户查验时能从图纸、设备照片和试验表找到同一个位置。
交付文件还可以记录触发时的生产模式、产品或负载、现场联动设备。工程人员若调整了刹车参数或启停顺序,用这些记录就能判断下一次需要重新验证的动作。
结论
验收急停时分别演示按下、解除和重新启动。记录哪些危险动作已停止、在哪个位置复位,以及谁能发出新的启动指令,随后把这份记录交给使用单位。
准备验证机械急停时,可把设备布局、急停位置、启动顺序和买家验收条款发给权检认证。我们会按各工位的实际动作梳理产品安规测试和验证范围。
本文包含AI辅助创作内容。标准信息以国家标准化管理委员会官方发布为准。