准备注塑机项目时,先看实物结构与订单交付是否一致。已有图纸和量产机的项目,可以从资料审查开始;尚在修改防护门、取件机械手或液压方案的项目,应为整改和复核留时间。
一、先定供货边界和法规路径
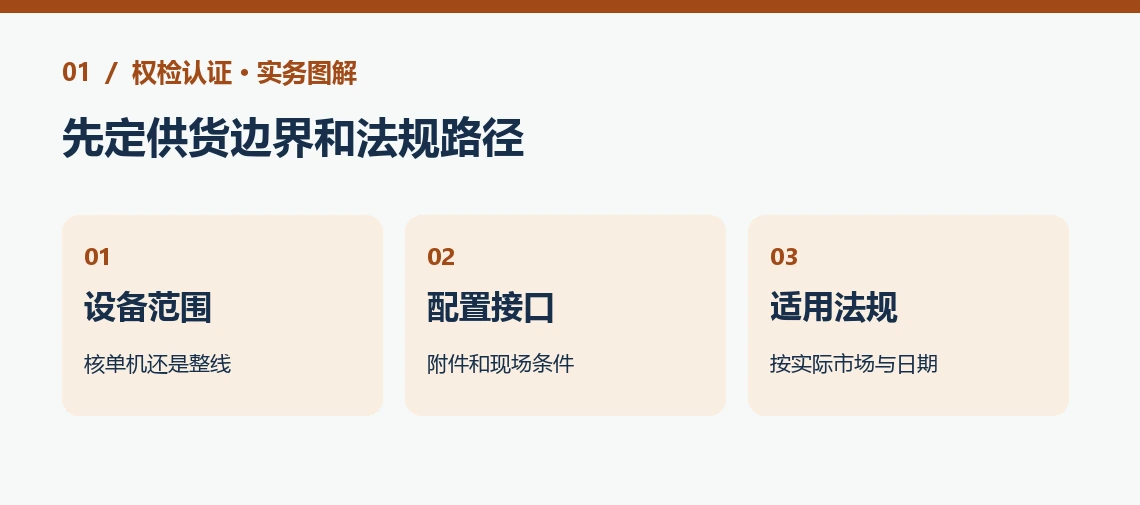
先写实际交付边界:是完整的注塑机、由买家集成的单元,还是包含外围设备和联动的整线。需要了解实际使用者、运行环境、操作模式、能源和安装约束。若工厂只交付局部设备,合同和技术资料要明确谁负责整线控制、接口、防护及最终投放。不能只因为一台主机单独试过,就直接声称整线已经覆盖。
先写卧式或立式、动力方式、模具配置、人员进料与取件方式、自动化水平和实际供货边界。涉及手工装卸、外接机械手、模具区域或其他特定条件时,应先按实际产品和适用规则核评定路径,再判断项目是否要外部机构参与。不能依据“注塑机”三个字直接估出同样时间;同名设备的模具区防护、作业模式和控制差异会显著改变工作。
适用法规应按设备的投放市场或投入使用情形和适用日期核。可通过欧盟委员会机械产品页面核现行机械规则与 2027 年切换,并结合具体产品判断其他适用要求。对符合 CE 规则的设备,再按欧盟 CE 标志指南明确制造商及有关方职责、评价、技术文件和声明。是否涉及第三方须根据实际设备类别和适用程序判断,不能套用一张报价。 按ISO 20430 注塑机安全标准核其适用范围和版本。它是注塑机专用安全标准,应核实际设备、版本和适用范围;不能用单项标准替代适用法律程序。
比如样机能在厂内空转,但欧洲订单中要加取件机器人和外围围栏,先明确最终交付由谁集成、联锁和复位条件、实际负载及工装。未完成整线接口之前,可先完成主机资料核对,整线部分要以可验证的真实状态排期。
二、按真实工况列危险和验证
按照ISO 12100 风险评估与风险降低方法,先列设备的使用限度、操作阶段及可预见的误用,再按部位识别危险,记录现有措施与验证。不是把适用标准和设备照片罗列完就算完成。表内要把危险、影响人员、发生场景、控制措施、验证方法和剩余风险连起来,便于质量、设计及采购共同检查。
| 现场与技术问题 | 可准备的证据 |
|---|---|
| 模具区和合模机构 | 核防护门、进入模区、开启条件和故障时行为 |
| 喷嘴、加热料筒和物料 | 核防烫、飞溅及清理换料状态 |
| 液压和残余能源 | 查停机隔离、可预见的维护操作和液压状态 |
| 机械手或外围设备 | 核进入区域、共用联锁、停机恢复和边界 |
排期中最容易被忽略的是样机状态。样机有真实模具、保护门和正式控制程序,才能核通常工况;若安全功能正在改,先安排设计核查,确认改动完成后再做实际验证。可用风险表把每个待关闭的问题排到责任人和日期,不能仅以实验室预约时间为交付承诺。
试验条件要按真实销售版本确定,尤其记录模式、负载、速度、附件、软件或电气图版本。安全功能的验证要和设计图、风险控制及验证记录一致;如果只在厂内空载操作过,不应直接推断额定工况或集成后的表现。有整改的,要保留前后差异及复核结果。不能把警示或说明作为所有风险的唯一处理。
三、周期主要卡在哪些环节
排期可以分成四个节点:资料与路径明确、正式样机可验证、整改关闭、技术文件和声明准备完成。把每个节点的输入、负责人和依赖关系写清。若图纸、柜内配置和量产硬件还会改,先做资料审查和风险分析,不把此时算作最终验证已经开始。若需要第三方或现场验证,确认机构、场地和样机的可用日期,再和客户确认交货窗口。
首次报价可以把周期按资料确认、试验、整改、文件四段给客户,再标出条件。例如现有旧机型的报告写明另一种防护门或没有机械手接口,先核范围和可复用证据;一旦更换液压或控制方案,就将可能受影响的验证从旧机型资料中单列。需现场联机时,提前落实模具、辅机、负载和操作人员。
准备资料时给出总装及防护图、设备和模具范围、电气液压图、安全功能、操作说明、试机计划及既有报告。向客户汇报日期时,说明交付的文件和待补工况,避免把初稿发送日期当作完成评价。样机通过并关闭问题后,再核最终设备铭牌、说明书、测试记录及适用声明。
交付前可让技术、现场和采购各核一次。技术看实际风险和措施是否都验证,现场核安装、能源条件和联动是否与评估一致,采购按合同和清单看文件覆盖的设备。若最终用途、主要功能或外部接口有变化,先更新机型和风险记录,再判断原结果能否复用。不建议先答应客户一个确定的出证日或包价,再回头确认关键文件与试验。
四、结论与办理准备
结论:注塑机的欧盟合规要从真实供货范围、工况和风险出发。不能只按产品名称承诺周期;应根据样机、资料、验证和整改情况排期。
准备注塑机项目时,可把主机和外围配置、模具区防护图、电气液压图、机械手接口和计划交货日发给权检认证,我们帮您核需要安排的工作。
本文包含AI辅助创作内容。