准备空压机项目时,先看实物结构与订单交付是否一致。客户要整套空压系统,与只采购压缩机主机不同。储气罐文件、控制和现场管路条件不齐时,不能只按主机出厂日估周期。
一、先定供货边界和法规路径
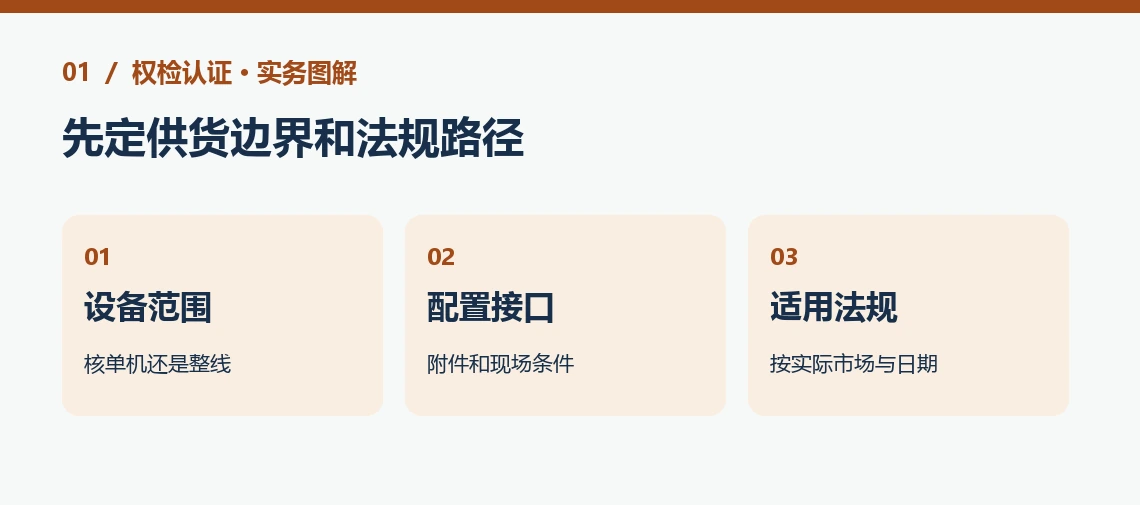
先写实际交付边界:是完整的空压机、由买家集成的单元,还是包含外围设备和联动的整线。需要了解实际使用者、运行环境、操作模式、能源和安装约束。若工厂只交付局部设备,合同和技术资料要明确谁负责整线控制、接口、防护及最终投放。不能只因为一台主机单独试过,就直接声称整线已经覆盖。
先列压缩类型、预期介质、工作压力、流量、动力、电源、冷却和安装环境。区分主机、储气罐、阀组、管路和成套控制;看它们是随货成套交付,还是在当地现场搭配。压力部件应按实际结构、压力、容积、介质及法规范围判断,不能把任一罐体证书直接当作整机合规文件。
适用法规应按设备的投放市场或投入使用情形和适用日期核。可通过欧盟委员会机械产品页面核现行机械规则与 2027 年切换,并结合具体产品判断其他适用要求。对符合 CE 规则的设备,再按欧盟 CE 标志指南明确制造商及有关方职责、评价、技术文件和声明。是否涉及第三方须根据实际设备类别和适用程序判断,不能套用一张报价。 按欧盟委员会压力设备规则核其适用范围和版本。先区分主机、压力容器或组合,按各对象及适用条件核路线。
例如同一主机配不同容积储气罐,电气和机械结构可能相近,但压力配置、阀组和资料覆盖要分别核。拟将主机与客户现场管线连接时,记录现场压力、接口和安装方负责的边界。资料阶段即可明确这些事项,不必等设备做完再找谁提供。
二、按真实工况列危险和验证
按照ISO 12100 风险评估与风险降低方法,先列设备的使用限度、操作阶段及可预见的误用,再按部位识别危险,记录现有措施与验证。不是把适用标准和设备照片罗列完就算完成。表内要把危险、影响人员、发生场景、控制措施、验证方法和剩余风险连起来,便于质量、设计及采购共同检查。
| 现场与技术问题 | 可准备的证据 |
|---|---|
| 传动与旋转部件 | 核外壳和防护、维修可达性和正常运转 |
| 压力容器、阀和管路 | 按范围查铭牌、部件资料、保护装置及组合证据 |
| 温升、噪声及通风 | 核实际安装、负载和相应测量条件 |
| 失压或停机恢复 | 查控制逻辑、隔离、余压和再次启动状态 |
周期可用两条进度线看:一条是机械和电气资料、样机试验及整改;另一条是实际压力部件和适用合格评定资料。两边未确认完,就不能把主机试运行完成当成整套交付。先让采购把储气罐铭牌、材料和相关证明交技术核对,再给客户有条件的计划。
试验条件要按真实销售版本确定,尤其记录模式、负载、速度、附件、软件或电气图版本。安全功能的验证要和设计图、风险控制及验证记录一致;如果只在厂内空载操作过,不应直接推断额定工况或集成后的表现。有整改的,要保留前后差异及复核结果。不能把警示或说明作为所有风险的唯一处理。
三、周期主要卡在哪些环节
排期可以分成四个节点:资料与路径明确、正式样机可验证、整改关闭、技术文件和声明准备完成。把每个节点的输入、负责人和依赖关系写清。若图纸、柜内配置和量产硬件还会改,先做资料审查和风险分析,不把此时算作最终验证已经开始。若需要第三方或现场验证,确认机构、场地和样机的可用日期,再和客户确认交货窗口。
若有成熟机型的完整资料,先核主机、电机、阀组和压力部件是否与本单一致;变化了压力范围、控制逻辑或安装方式的,应留出补评估和复核时间。大型机组需要实际安装工况时,提前确认可用场地、载荷或耗气条件、供电、通风和操作人员。设备试制和验收不要用不同的组合方案却共用同一排期。
按型号归档总装、电气与气路图、铭牌、实际压力部件、控制逻辑、使用说明和测试记录。买家问何时能出文件,可回复当前已确认、待补和会影响日期的条件,待评价路径和整改范围明确后再确认正式交付。
交付前可让技术、现场和采购各核一次。技术看实际风险和措施是否都验证,现场核安装、能源条件和联动是否与评估一致,采购按合同和清单看文件覆盖的设备。若最终用途、主要功能或外部接口有变化,先更新机型和风险记录,再判断原结果能否复用。先明确待核项目,再与客户确认出货安排。
四、结论与办理准备
结论:空压机的欧盟合规要从真实供货范围、工况和风险出发。不能只按产品名称承诺周期;应根据样机、资料、验证和整改情况排期。
准备空压机项目时,可把主机与储气部分参数、阀和管路配置、铭牌及交付日期发给权检认证,我们帮您核需要安排的工作。
本文包含AI辅助创作内容。