一台加工中心平时关门切削,调试时需要调整刀具和工件。报告若只写“门开即停”,工厂就难以证明调试工况也经过评估。先把实际操作方式列完整,再逐项写措施和证据。
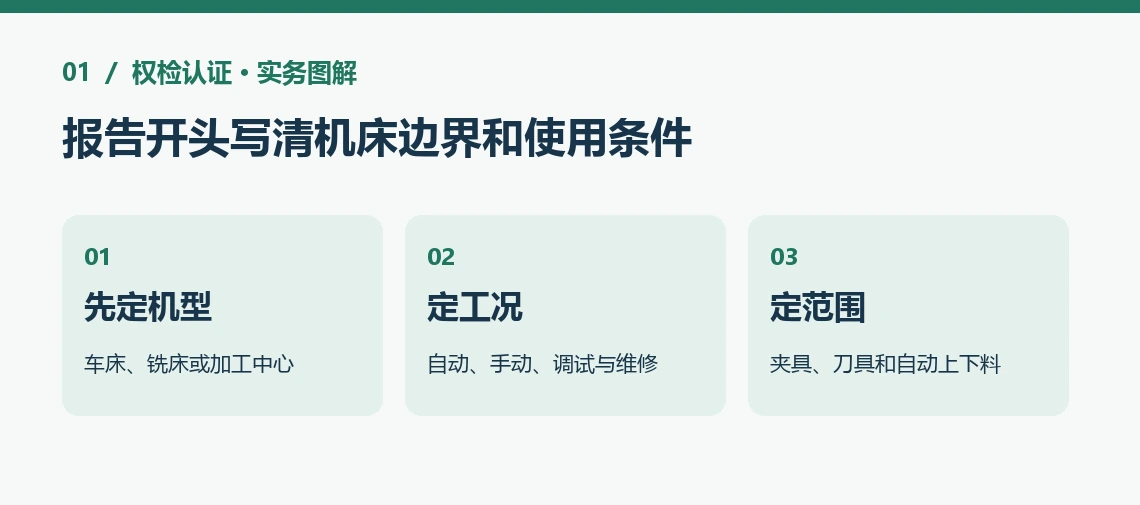
一、报告开头写清机床边界和使用条件
1.1 用整机配置确定评估范围
写机型、用途、加工材料、主轴、夹具、行程、速度、换刀方式、操作模式、人员位置和附带设备。数控车床、固定铣床、加工中心和专用机床按真实用途区分。若选配机器人、排屑机或送料装置,说明接口与交付边界。
1.2 按机型查适用标准与风险方法
ISO 12100 给出机械风险评估和风险减小方法。加工中心和铣削设备可按范围看 ISO 16090-1,车削设备可核 ISO 23125,欧盟项目还要查引用版本和限制。见 ISO 12100 风险评估方法、ISO 16090-1:2022 加工中心及铣削设备安全、ISO 23125:2015 车削机床安全 及 欧盟机械协调标准清单。
1.3 人员、区域和运行模式一起画出来
用布局图标明操作区、上料口、换刀区、主轴或刀库、排屑、维修门和安全控制位置。逐项区分正常生产、手动调整、换刀、排故、清洁和维护,并记录人员接近路径。
1.4 用工艺卡确认可预见的实际动作
让生产和售后人员说明怎么装夹、找正、试切、换刀和清理。报告既列说明书预定的用法,也核工程上可以预见的误操作。比如调试人员用不同刀具时是否需要打开防护门,应该从实际操作来核,而非只从设计图想象。
二、风险表逐项写工况、危险和减险措施
2.1 危险描述要说明人、状态和后果
例如调试开门时,操作者可能靠近运动轴或旋转主轴。记录发生条件、能接近的部位和可能后果。夹具松动、刀具断裂及切屑喷出各有不同起因,分别列行。风险估计使用项目统一的判断方法,并保留选择依据。
2.2 减险按设计、防护和使用信息依次考虑
先看能否通过设计减少危险,再核固定防护、联锁和安全控制,最后写需在说明中传达的剩余风险。调试需要开门时,分析相关模式和实际控制,确认预期动作。措施写到具体位置与图纸编号,方便验证。
| 工况与危险 | 措施及需验证的内容 |
|---|---|
| 自动加工时工件或切屑抛出 | 防护结构及实际加工条件 |
| 开门调试人员接近运动部件 | 模式选择、防护及预定控制动作 |
| 换刀和维修可能有储能 | 实际隔离、工具和作业信息 |
2.3 有选配自动上下料,单列联动风险
检查工件交接时谁控制加工中心门、机械手及夹具,急停后邻近设备如何反应。若单机售卖和成套安装都存在,用两份布局或两组工况说明,并核报告在哪个范围内有效。
2.4 抛出风险要分别看工件、刀具和切屑
依据加工材料、转速、夹持方式和刀具选择,写清三种危险各发生在什么条件。用实际防护、窗体和夹具证据对应每条措施。若新增自动换刀、在机测量或排屑装置,分别看新的运动、人员可能接近的位置和停机状态。
三、验证结果怎样写进报告并跟踪变更
3.1 给每个风险和措施一个能追溯的编号
把危险编号、图纸位置、措施、验证方案、实际结果和证据链接写在同一条记录中。未完成的事项标待验证,明确责任人和完成条件。最终证据对应机床机号、控制程序、试验工况和关键件版本。
3.2 用换夹具的场景演练报告更新
例如客户把原卡盘改为另一规格。先核转速、工件尺寸、夹持、防护和抛出危险,把变化记录到相应风险行,确认是否需要新增验证。若只改营销型号,也要保存文件与实物的对应关系。
3.3 交付前核剩余风险和使用限制
从报告回看是否需要在警示、说明、维护和安装资料中体现。比如报告写了某工况需专用换刀工具,说明书就写清对应工具和操作条件。最终审阅由熟悉机床设计、控制与实际工艺的人员核对。
3.4 资料清单按实际机型准备
常用的是整机照片、总图、电气和液压图、安全功能表、刀具和夹具说明、使用手册、已有测试及控制程序版号。若不同机型共享机身但防护和加工参数不同,单独列差异。
3.5 用报告的变更记录管理后续改款
现场搬迁、增加辅助设备或改控制时,记录实际改动,并核是否影响原报告危险边界和验证结论。
3.6 文件核验时选一条风险反向追踪
例如选调试模式的运动风险,从报告找到控制图、验证记录与实际照片,再去设备确认版本和运行方式一致。
四、结论与办理准备
数控机床风险评估报告要能追溯到实际机型和操作模式。每条风险写清措施、验证与剩余风险,再与交付版本核对。
可以联系权检认证,发来机床型号、布局、电气和防护资料、控制模式及已有记录,我们帮你梳理报告范围和证据缺项。
本文包含AI辅助创作内容。