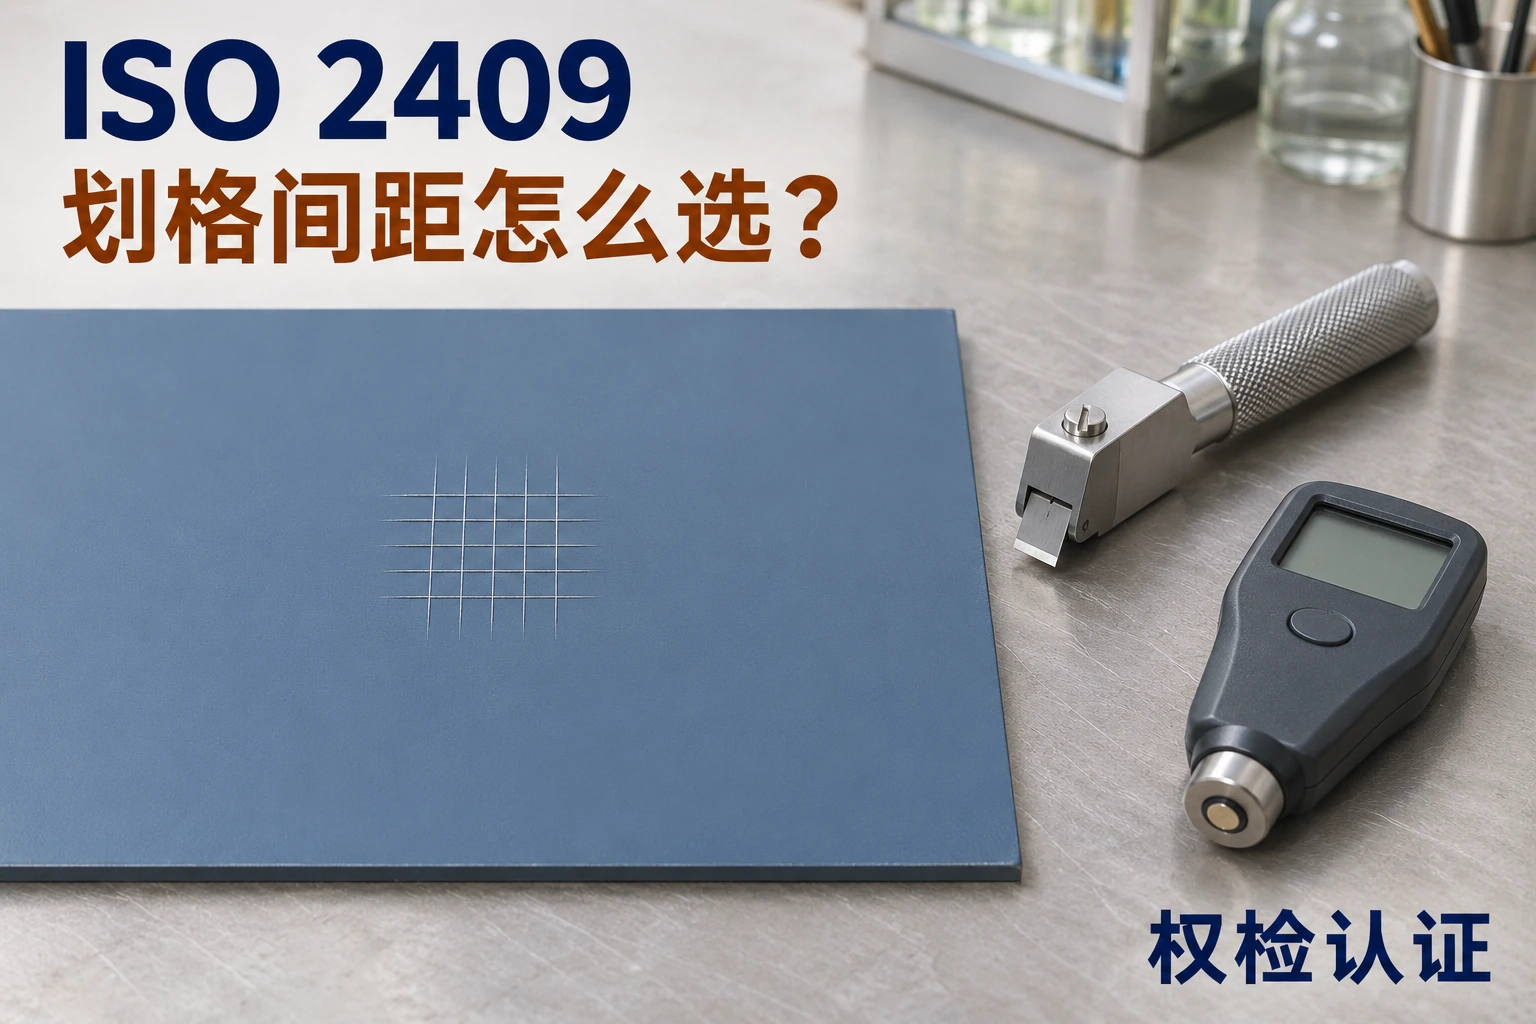
客户说「做个百格」,但没写刀距。这类订单先问被涂的是什么材料,再看涂好后的总厚度,不能因为工具盒里只有一把刀就照用。
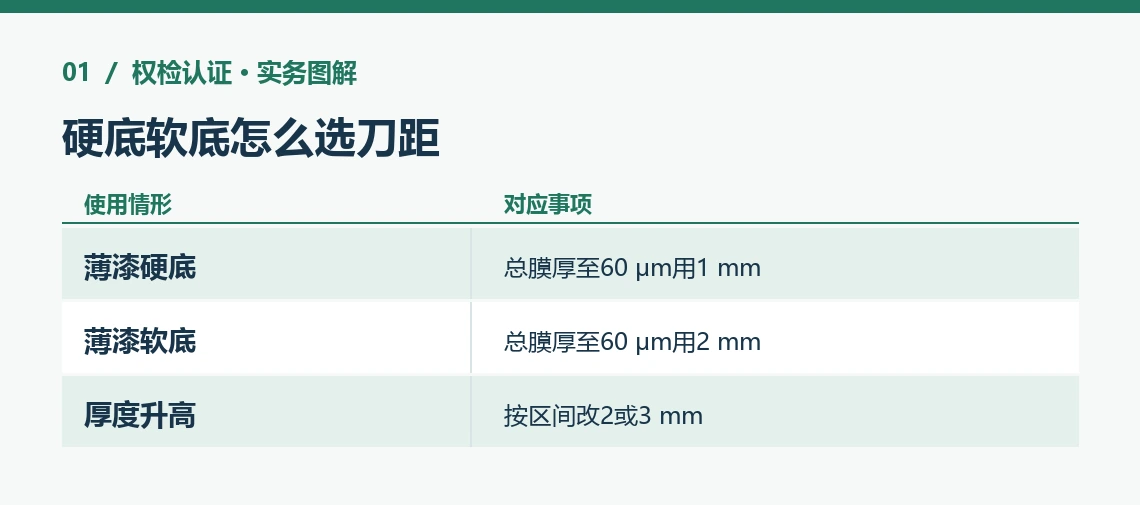
一、硬底软底怎么选刀距
同样是总厚度不大于60微米,硬底和软底的刀距不同。底材是涂料下面的物体材料,比如钢件、硬塑料件、木材或石膏。
ISO 2409:2020是色漆和清漆划格法,用切到基材的直角格子观察涂层是否容易与底材或前一层分离。
摩洛哥标准化研究院公布的等同文本中,ISO 2409:2020第8.1.4条规定两组划线用相同间隔。按底材及膜厚查下表。
| 涂层总厚度 | 底材类别 | 刀距 |
|---|---|---|
| 不大于60 μm | 硬底材,如金属和硬质塑料 | 1 mm |
| 不大于60 μm | 软底材,如木材和石膏 | 2 mm |
| 61至120 μm | 硬底材或软底材 | 2 mm |
| 121至250 μm | 硬底材或软底材 | 3 mm |
μm表示微米。60微米只有0.06毫米。这个数字对应涂层厚度,表右的毫米才是划线之间的距离,不把两个单位混用。
比如金属外壳上的涂层量出来45微米,查表选1毫米。相同厚度涂在木板上则用2毫米。钢板涂到150微米时,按该档用3毫米。
采购若手头一批灰、白两种涂层,先分别量成品。白件涂得更厚而跨了档位,就为两种试样分别写刀距。
二、几道漆的厚度怎么算
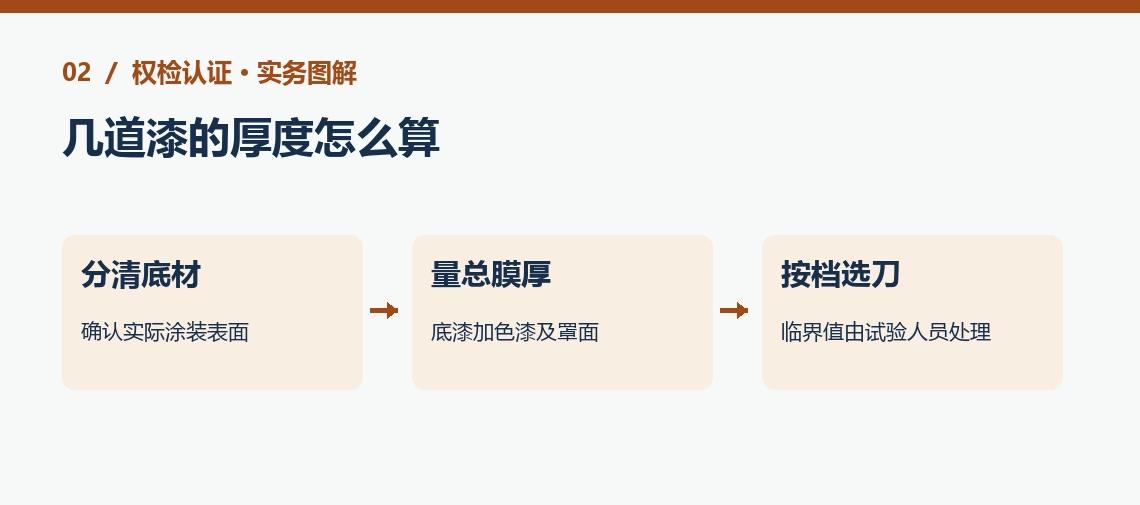
多道涂装看成品总厚度,不能只拿最外一层面漆的标称值选刀具。底漆、色漆和罩面共同形成需要划开的涂层体系。
试片是去实验室做试验的一小块成品或同工艺板。应把它的底材、表面处理、涂装顺序和烘干方式讲清。
例如铝合金样板先做底漆,再做颜色层和透明保护层。采购提供的工艺表里各层给的是目标值,做刀距的依据仍应是测点实测膜厚。
涂层厚薄随位置可能变化。平面中部与翻边附近不一样,选点先确保可按要求下刀并记录实际膜厚。
临界读数可能受仪器精度和部位影响。实验室可复测多个位置、按方法处理,不能为使用手边某把刀把读数往某个档位取。
薄且软的底材容易被刀压或拉起,工厂只有软塑料弯曲件时,可说明材质和形状,另确认能否用符合要求的样板比较。
如果客户只有色卡做过漆,和实际金属件喷涂的前处理不同,就把色卡用于选颜色。验证附着表现优先让检测结果对应生产工艺。
三、划格掉漆怎样读结果
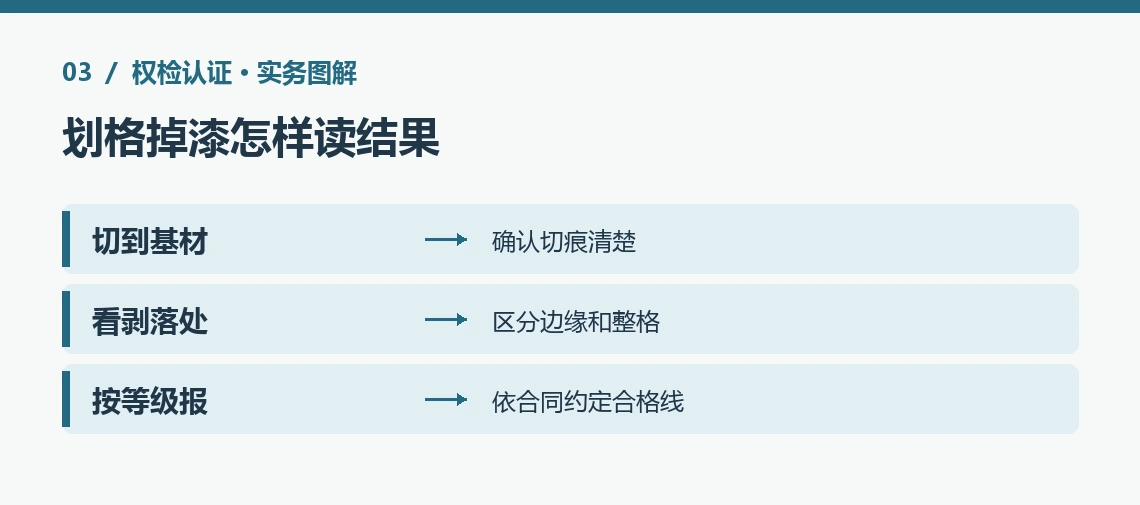
划格等级反映切格后剥落程度,结果一般按0到5级记录。数字越小意味着这次划格中剥落越少,合格等级由产品要求或合同指定。
一般做两组彼此垂直的划线,形成格子。划痕需到基材,才可观察涂层在边缘和交叉位置是少量脱开,还是整格脱开。
同样掉一点漆,有时掉在金属与底漆之间,有时掉在两层颜色之间。多层涂料的制造商,可要求报告写明能观察到的失效位置。
刀钝后容易刮起边缘,压太重又可能损伤软底。做比较时按方法选刀和操作,观察照片及描述比只收到一个级别更有用。
报告要服务于采购验收时,把约定等级和真实结果并列。若买家要定量拉力,该方法给的是分级,需另商定实际拉脱测量。
总厚度超过250微米、或表面带明显纹理的涂层,采用该划格方法不合适。项目先与买家商量可用的另法,再选合适样件。
比如粗糙的厚防腐涂层,为了求一个看似有等级的结论硬划,观感会受纹理影响。按产品标准和实际厚度决定采用什么方法。
有客户把采购文件写成美标试验、来样口头又说按ISO做。此时先把订单的标准号和验收等级问清,避免用一种方法的等级给另一种要求作结论。
四、工厂送样前先查哪三件
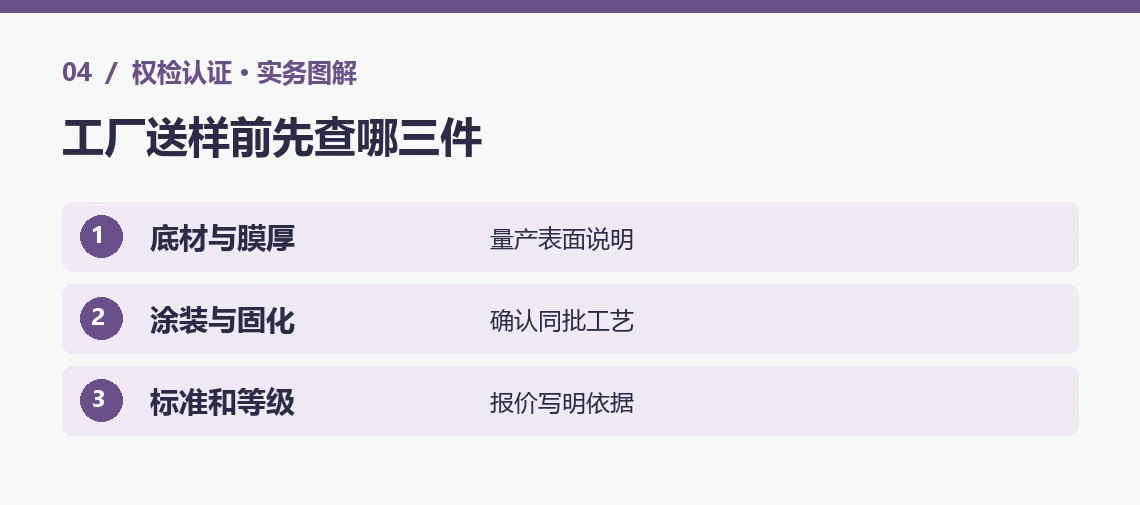
先查底材、涂层总厚度和客户验收等级,再准备实际涂装试板。指定了测点的一方也要说清楚要体现外壳、拼接板还是内部部件。
- 写明用钢、硬塑料或木材等什么底材,是否做了清洁、打磨、磷化等前处理。给多种涂层结构分别留样。
- 标出底漆、面漆和保护层及实际完工记录。由检测方按需要布置测厚、下刀和观察位置,避免从圆角等不好操作的位置估读。
- 约定采用ISO 2409的哪一版、记录哪一级结果,是否需要试样照片。国内要求GB/T 9286-2021时,把编号按采购要求写。
工厂自己做好研发对比时,留一块涂层还没受过其他试验的同工艺试片。如果客户要测试环境老化后的划格性能,把处理条件另记。
报告可按底材、部位、膜厚、刀距和等级排列,方便同款不同批对照。数值接近临界厚度时,买家也能明白为什么两行用的刀距不一样。
有的项目要求一面多处拍照,应在报告中标出每个格子对应的位置,避免看不出试验针对喷涂面还是边缘处。
结论
先量成品总膜厚,再分硬底和软底,按ISO 2409选择1、2或3毫米刀距。报告把膜厚、刀距和等级一起写,采购就能复核选法。
把底材、涂层和样件照片以及客户要求的标准版本发给权检认证,我们可以帮您确定刀距、试板和验收报告内容。
本文包含AI辅助创作内容。法规信息以国际标准化组织、国家标准化管理委员会官方发布为准。