采购验收一批喷漆盖板,供应商报了光泽值,却没写什么角度测的。哪一个角度适合、两个结果能不能比,先看 60° 和表面类型。
一、60度读数高低怎么选
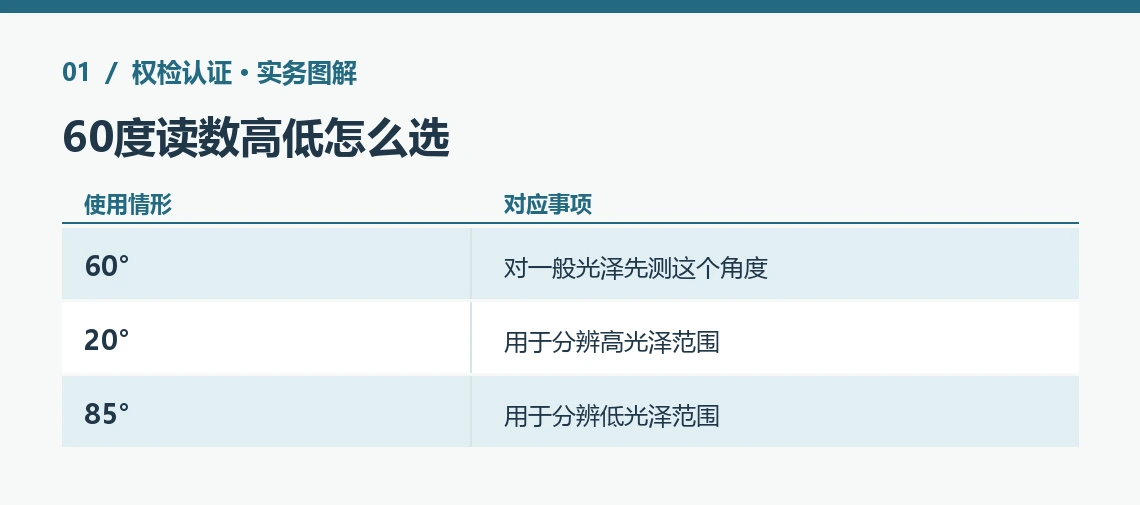
日常先测 60°,较高光泽用 20° 分辨,低光泽用 85° 分辨。
ISO 2813规定 20°、60° 和 85° 三种测量条件。角度指按规定方向照向涂层并收集镜面反射光,不是把样板随意倾斜。
| 60°测得的光泽 | 采用角度 | 考虑的情况 |
|---|---|---|
| 高于 70 GU | 20° | 想分出高光面涂层的细小差异 |
| 10–70 GU | 60° | 一般光泽表面,保持统一对比 |
| 低于 10 GU | 85° | 看较低光泽表面的细微变化 |
GU 是 Gloss Unit,也就是光泽单位。高光板在一个角度上的数值,不等于总共反射了这个百分比的光,只能按本试验方法理解。
60°用于快速选择测量条件,客户已经明确指定角度时,验收还是看合同规定。应在报告里标清筛选用的读数和最终用于判断的读数。
同样是高光门板,换成 20° 后两个板的读数差可能更好区分。低光面用 85° 的意义也类似,它让较接近的哑光结果看得更清楚。
例如两批哑光配件常温读数都在 10 GU 以下,但工厂需要分出批次是否变亮,应让两组都在 85° 下测。同一角度的读数才有共同条件。
二、有哪些表面可以测
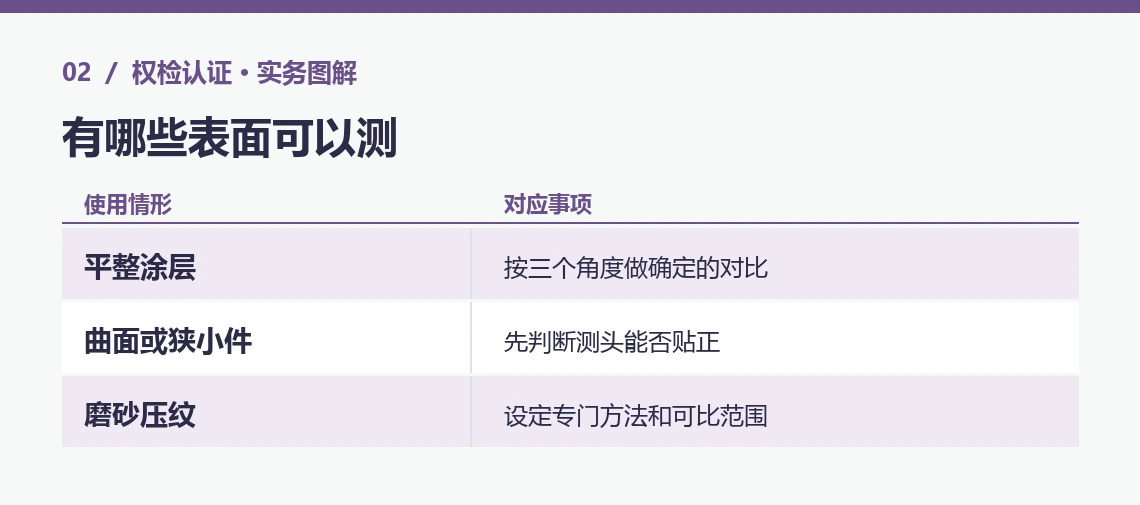
此方法针对平整不透明底材上的非纹理涂层,曲面、透亮板或重纹理表面需另说明测法。
平面金属盖上喷了黑漆,测头只要能稳定贴下,就能在多个位置比涂层的光泽差异。钢板、清漆覆不透明底材均看最终有无平整测区。
透明板会让部分光透过,测得的反射还可能受到背面的影响。若买家关心看过去是否发白,应了解雾度或透光率,两个指标和光泽问题不同。
橘皮、压花或颗粒外观常会使光向许多方向散开。客户明确要检查同样纹理产品时,最好约定看哪几个位置,报告说明与标准适用面的差异。
曲面外壳太小,测头没法完整贴平时,仪器可能接收不到正确反射。可以先确认同批平板作为工艺对比的用途,实际曲面外观另留照片。
汽车饰面有定向纹理或涂装方向时,测量朝向与涂层布置一起说明。同色涂层一批外观看起来不均,通常需要在相同方位比较。
大型涂装件上已有细小凹槽时,测点周围最好有足够平坦的面积,让测头稳定。凹槽底面的外观可另行比较,免得把位置变化误当涂料配方变化。
粉末喷涂样板如果外观有方向性,可约定沿制造方向重复摆放测头。换一个方向就变化很大的样板,记录各方向也有助于对比。
三、换批涂料如何准备样板
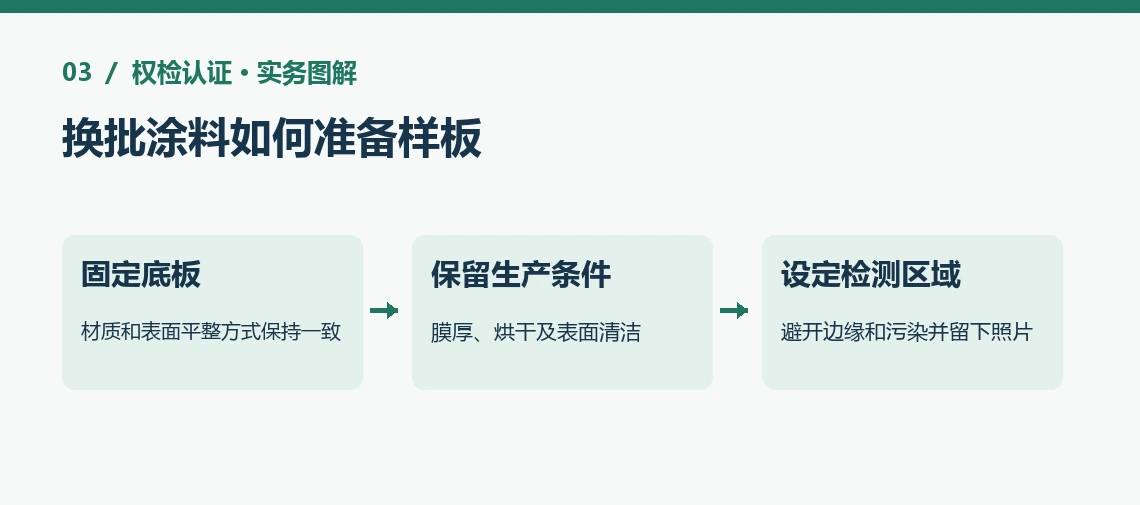
比两批涂层时把底材、表面处理与干燥状态对齐,在有代表性的区域量。
底板之间若有粗糙度差异,同一罐涂料也可能一块亮、一块发雾。贴片供应商寄过来的样板,需先问是不是按实际的底材和工艺做。
刚烘完表面还没有稳定时,实际读数可能和调节后的状态不同。检测前按被采用的方法做好处理,报告说明漆膜状态以便复测。
灰尘、油指印和保护膜会影响仪器收回的光。正常交货是揭掉膜的成品时,先约定是否拆膜再测,避免把运输塑膜当漆膜报数。
柜门中间与折边油漆厚薄可能不同。选中间作为平面的代表测区后,边缘的局部发花可以另列外观检查,买家就能分开两类结果。
送的是同一涂层的多个罩壳时,标清哪些需要按样板水平比较,哪些是真正被买家看见的面。相同角度和位置才容易复现。
四、如何用一个值验收批次
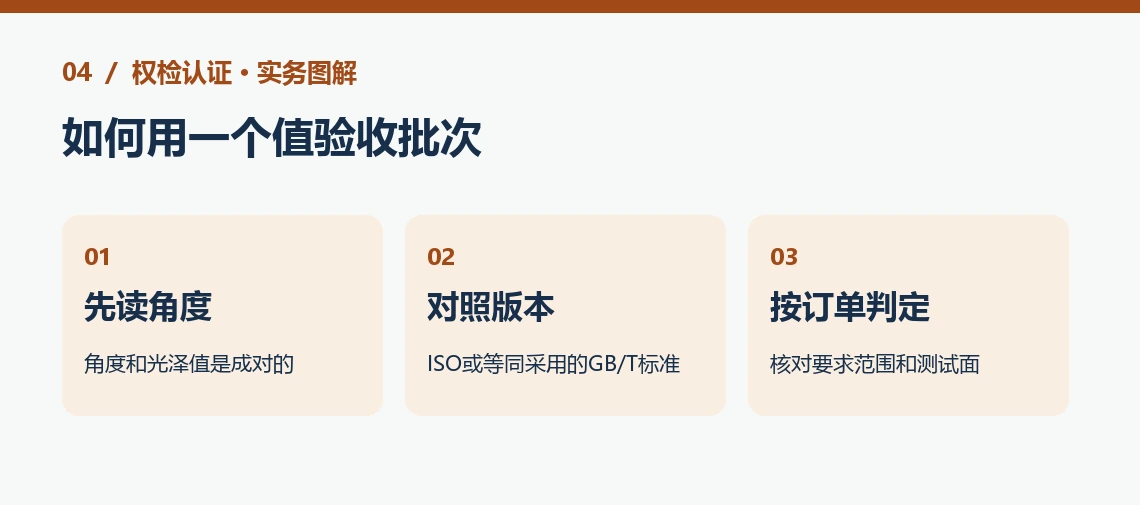
验收写出角度、光泽值与允许范围,再用同一角度比对样板和量产件。
我国的GB/T 9754-2025等同采用 ISO 2813:2014。买家指定用其中一项时,委托和最终报告要留下具体的标准版本、角度及产品面。
收到供应商写“光泽 65”的纸条,先问查的是哪块表面、采用哪个角。相同涂层分别用 20° 和 60° 得到的数字不能按一个标尺验。
哑光罩壳若有区域明显偏亮,除平均的光泽结果,还可要求保存各位置记录。拿到同批板再看是整个颜色批偏差,还是一个角度附近的问题。
采购前约一张目视样板用于颜色外观,再配合标准测量的一组数字。颜色看着一样也可以有不同的光泽,两项要求各写一行更方便收货。
验收范围设在边界值附近时,两个角度用于描述不同测量条件。货到之后要判断可否收货,照合同写好的角度读数,再比允许范围。
当买家提供了一块旧留样时,可以同时标记样板是不是已经磨损、压伤或被长期清洁。保留到货状态后,在同一角度测原样和新件更可靠。
结论
按 ISO 2813 首先用 60° 定光泽范围,极亮和极哑的表面再换到适合的角度。购销双方把角度和允许范围写同一行,结果才容易比较。
把买家的目标光泽、产品外壳表面和能提供的平板样品发给权检认证,我们帮您判断用哪个角度、报告的测区怎么标。
本文包含AI辅助创作内容。法规信息以国际标准化组织和国家标准化管理委员会官方发布为准。