如果交期已经写进订单,先别只问“报告几天出来”。技术人员要先弄清整机怎样工作、激光在哪些操作下可能接触到人员、工厂提供的样机是不是最终出货配置。下面按实际工作拆出影响周期的节点。
一、先定出货设备范围和适用日期
1.1 手持、封闭和工作站要分别做风险判断
手持设备关注操作者和周围人员暴露,封闭设备重点核护罩、观察窗和联锁,自动化工作站还要查人员进入、调试、联动和维护。把操作说明、激光源、焊头、工作台、排烟设备及相关安全件列清。外供激光源的证据可放进技术文件,整机风险由最终设备与使用方式确定。
1.2 看投放欧盟市场日期,提前考虑法规切换
欧盟目前机械合规主要核 2006/42/EC 机械指令的适用性。机械法规 (EU) 2023/1230 自 2027 年 1 月 20 日起一般适用。若设备跨过日期交付,按实际投放或投入使用安排核适用路径,在冻结样机时明确项目依据。见 欧盟委员会机械产品法规专题 和 欧盟机械协调标准修订决定。
1.3 查激光标准适用范围与欧盟协调引用
ISO 11553-1:2020 说明激光加工机械的激光安全要求。ISO 11553-2:2026 面向手持或手动操作的相关激光加工机械。采用标准时还要查欧盟官方公报引用版本及适用状态。以核到的清单为例,EN ISO 11553-1:2020 与 A11:2020、手持装置的 EN ISO 11553-2:2008 均可查到,不能把新版 ISO 发布直接写成已被欧盟引用。见 ISO 11553-1、ISO 11553-2:2026 及 欧盟机械协调标准合并清单。
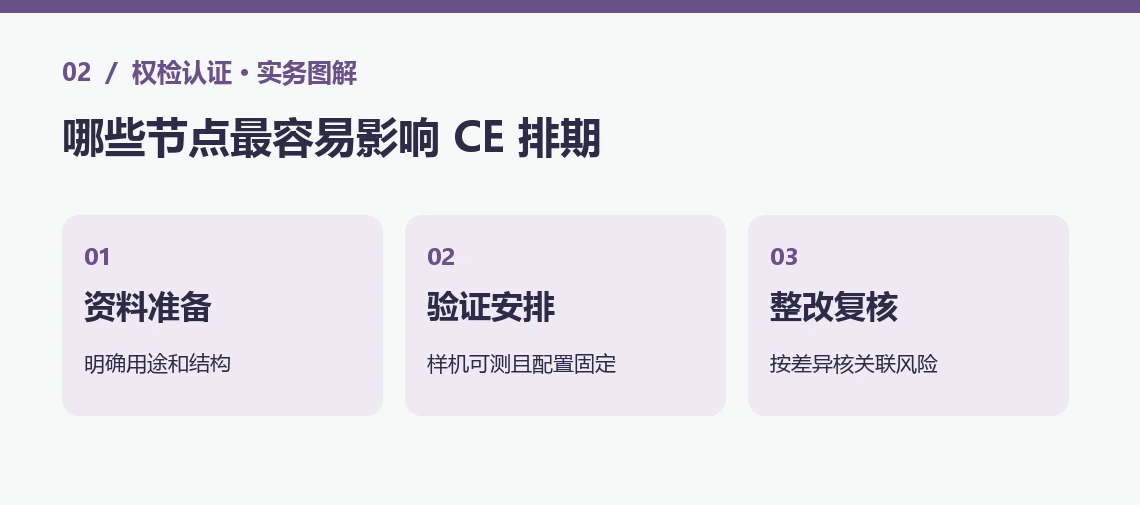
二、哪些节点最容易影响 CE 排期
2.1 先按风险评估确定技术工作
给整机做危险识别,考虑正常焊接、上料、清洁、维护、设备异常以及现场摆放。评估激光辐射、机械运动、电气、火灾和烟尘等实际风险,再确定需要哪些防护措施和验证。若用户现场安装一部分防护,请在文件中说明接口和安全责任。
2.2 把样机冻结、验证、整改分别排时间
确认计划使用的激光器、焊头、防护材料、观察窗、门联锁、安全控制和供电。检测或检查按真实配置安排。发现观察窗、防护罩或控制逻辑不符合预定安全目标时,整改后应核受影响项目。把设计、采购、防护验证和文件各自需要的时间单列。
| 阶段 | 影响排期的具体问题 |
|---|---|
| 确定范围 | 最终设备边界、用途、法规和配置 |
| 样机及防护验证 | 防护到位、试验条件和现场安排 |
| 整改复核 | 相关零件、软件与重复验证 |
| 文件与声明 | 最终资料、版本及责任方确认 |
2.3 生产变更会带来额外核对
例如同系列焊接机原配低功率激光源,客户临时选择高功率配置和另一款焊头。先核现有防护、观察窗、联锁与控制是否适用,记录拟出货的实物差异,再确认哪些证据需补。硬件和程序没冻结前,排期表要留明确的复核节点。
2.4 有旧设备报告时按差异排节点
先把旧样机和拟出货机的激光源、控制和防护图并排核对。若改了观察窗或工作站进出门,就把对应验证列进排期。仅更新外壳颜色时,也应确认材料和防护性能有没有变化。
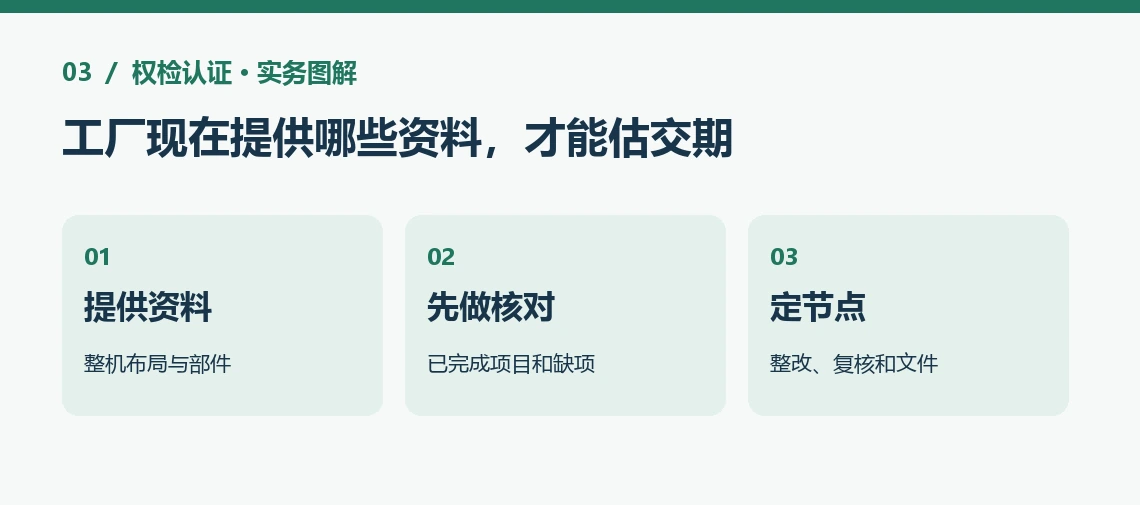
三、工厂现在提供哪些资料,才能估交期
3.1 第一轮发整机配置和技术文件
准备型号、用途、整机和控制布局、激光参数及设备照片,同时给出安全件清单、电气图、说明书、危险区示意和已有报告。工作站项目把机械本体、安全围栏、排烟和外围设备的交付范围写清。希望赶订单时,先由工厂指定能确认实际版本的人员。
3.2 并行准备文件,关键技术先验证
风险评估、说明书、铭牌资料和型号表可先整理,测试时按样机真实状态核对。发现需调整的防护措施,提前安排物料及程序改动,再更新最终文件。对于可能涉及公告机构的情况,先按适用法规核符合性评估程序。见 欧盟符合性评估说明。
3.3 排期用完成条件表示
建议写明什么时候样机具备验证条件、哪一天核整改、何时定稿,以及哪些资料由工厂或客户确认。尚未确定工作站交付界面时,把现场集成的确认时间单列。这样销售和生产才能分辨项目是在等机器、防护验证还是签署文件。
3.4 交货前检查设计版本和声明
批量生产之前用实物核防护、联锁配置、标识和说明书。确认声明所列型号、适用法规与最终出货一致,报告和记录可以追到对应配置。若买家现场还要组合其他设备,让项目负责人书面确认接口和随附资料。
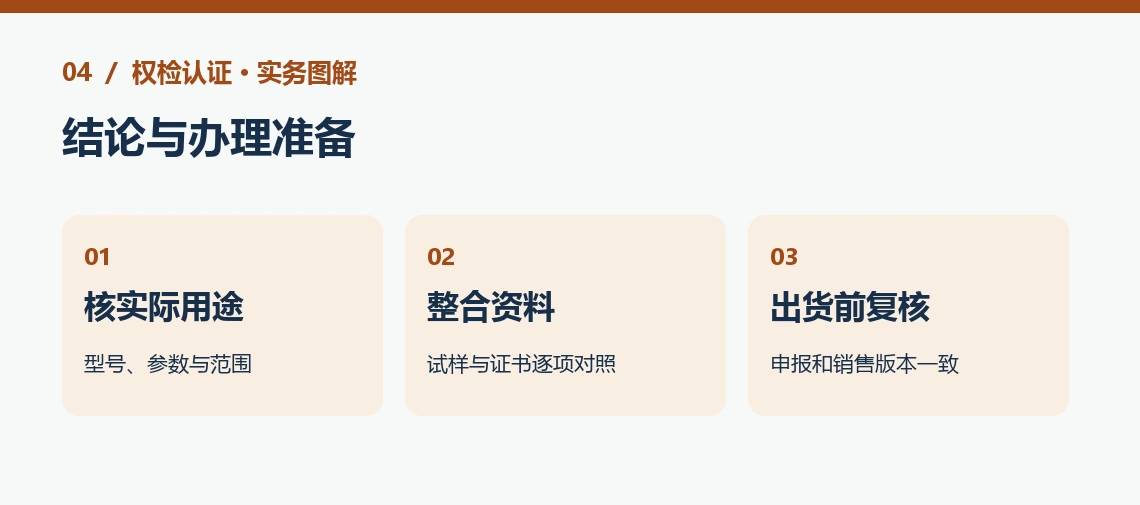
四、结论与办理准备
激光焊接机 CE 的周期取决于设备边界、样机、防护验证、整改及文件进度。先固定销售版本和投放日期,再按节点倒排。
可以联系权检认证,发来机型、激光参数、防护结构、整机照片、已有文件和预计交付时间,我们帮你梳理缺项与办理节点。
本文包含AI辅助创作内容。