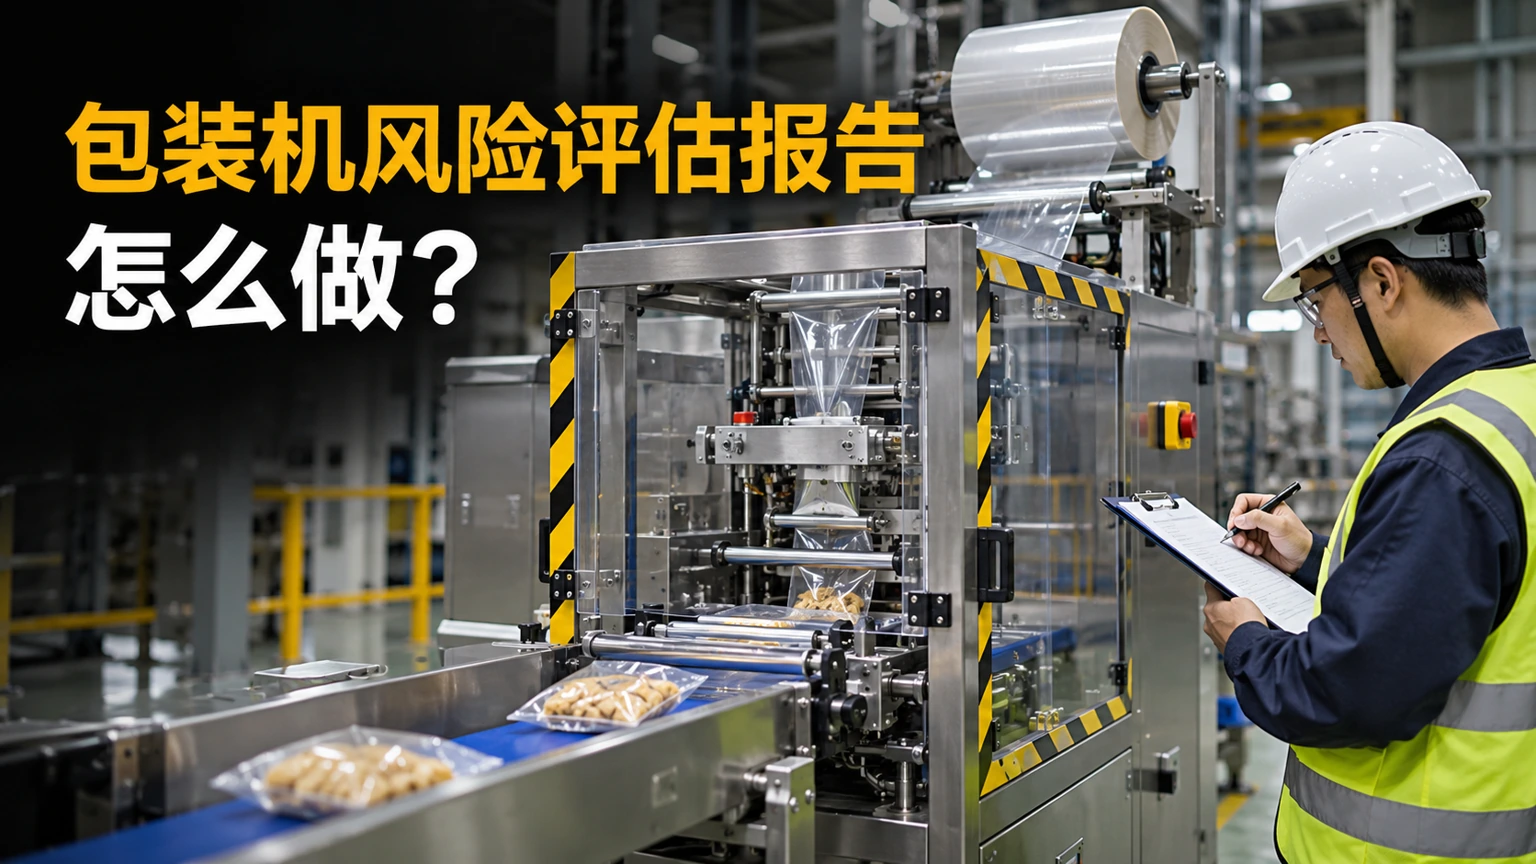
准备包装机项目时,先看实物结构与订单交付是否一致。这篇以包装机换膜和清障为例,说明怎样把风险记录写到能由设计与验收人员共同检查。
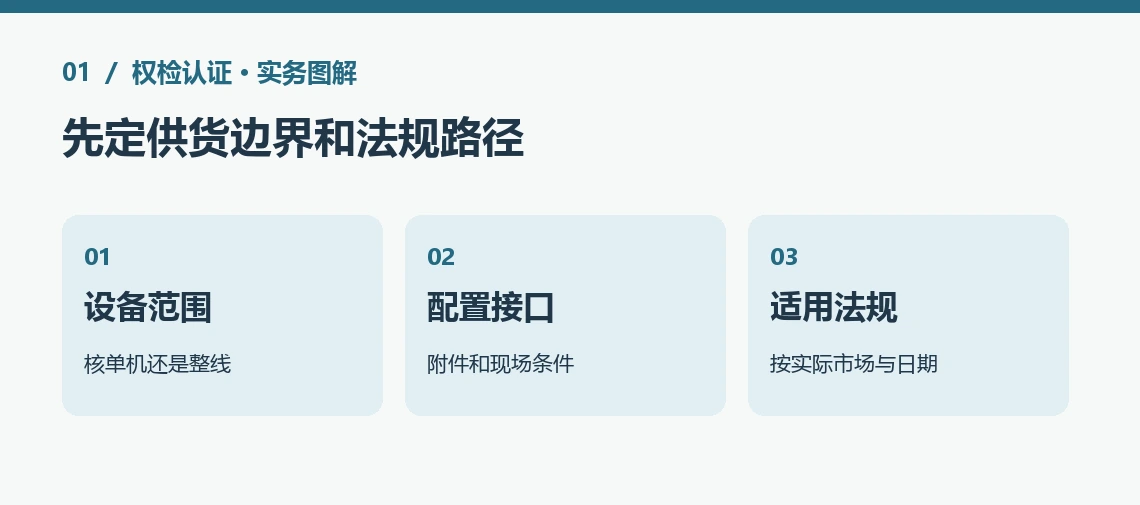
一、先定供货边界和法规路径
先写实际交付边界:是完整的包装机、由买家集成的单元,还是包含外围设备和联动的整线。需要了解实际使用者、运行环境、操作模式、能源和安装约束。若工厂只交付局部设备,合同和技术资料要明确谁负责整线控制、接口、防护及最终投放。不能只因为一台主机单独试过,就直接声称整线已经覆盖。
按卷膜、送料、制袋成形、热封、切刀、出料和外部输送划区。确认谁上料、在哪侧操作、允许接近到哪里,机器采用手动、调试还是自动模式。附现场或图纸照片标注进料与出料口,尤其记录操作员会不会从开口伸手处理堵塞。
适用法规应按设备的投放市场或投入使用情形和适用日期核。可通过欧盟委员会机械产品页面核现行机械规则与 2027 年切换,并结合具体产品判断其他适用要求。对符合 CE 规则的设备,再按欧盟 CE 标志指南明确制造商及有关方职责、评价、技术文件和声明。是否涉及第三方须根据实际设备类别和适用程序判断,不能套用一张报价。
例如有人会在没有停机时拉出卡住的袋子,预期使用以外但可预见。报告先记卡包位置、人员能否进入、设备当时可能继续运动和接触后果,再提出可核措施。不要仅写“禁止伸手”并将风险标成已消除。
二、按真实工况列危险和验证
按照ISO 12100 风险评估与风险降低方法,先列设备的使用限度、操作阶段及可预见的误用,再按部位识别危险,记录现有措施与验证。不是把适用标准和设备照片罗列完就算完成。表内要把危险、影响人员、发生场景、控制措施、验证方法和剩余风险连起来,便于质量、设计及采购共同检查。
| 现场与技术问题 | 可准备的证据 |
|---|---|
| 放卷与纠偏 | 标夹卷点和换膜位置,核隔离、点动和防护 |
| 热封刀与出料 | 核高温和剪切,查出料开口能否触及危险区 |
| 卡包及故障恢复 | 核清障步骤、门锁、急停与复位是否防意外启动 |
| 换规格与维护 | 写能源隔离、冷却和残余运动,留验证记录 |
试写一个条目:P-03,卡包清理,操作人员可能从出料口接触仍可移动的封口机构;记录现有防护、改进方案和设计责任人。验证人员按适用方法检查实际通道、停止状态和恢复条件,附照片或记录。整改未完成前标待验证,不用“建议加强培训”作为关闭证据。
试验条件要按真实销售版本确定,尤其记录模式、负载、速度、附件、软件或电气图版本。安全功能的验证要和设计图、风险控制及验证记录一致;如果只在厂内空载操作过,不应直接推断额定工况或集成后的表现。有整改的,要保留前后差异及复核结果。不能把警示或说明作为所有风险的唯一处理。
三、怎样写成可追溯的风险评估报告
报告正文建议有设备与边界、预期使用和误用、各阶段危险、风险判断与措施、验证及残余风险六部分。风险条目可分配编号,写明部位、操作、接触人员、可能后果和措施。没有证据的项目要标待验证;确认整改后由实际结果关闭,不把计划中的措施写成已完成。将剩余风险对应到使用说明或警示,标明由制造方、集成商或使用方处理哪一项。
如果新版本延长出料输送带或将压封结构改为切封一体,先回到危险区布局与控制接口重新核 P-03 等关联条目。不同产品速度、包装膜和规格可能影响清障习惯与暴露频率,评估应体现真实操作。
报告附件可列总装和防护图、流程及模式、控制功能、验证结果、警示与使用说明章节。由工厂和集成方分开确认留待现场的事项,特别是上下游停机与入口防护,不把单机报告复制成整线报告。
对不同产品长度与材料,补写哪些模式会让操作人员频繁换卷或取样。报告里注明清障的实际站位、作业顺序和如何防止上游又送来物料,避免只评价主机内部。
交付前可让技术、现场和采购各核一次。技术看实际风险和措施是否都验证,现场核安装、能源条件和联动是否与评估一致,采购按合同和清单看文件覆盖的设备。若最终用途、主要功能或外部接口有变化,先更新机型和风险记录,再判断原结果能否复用。风险条目按版本更新,并由相关责任人确认未关闭的项目。
四、结论与办理准备
结论:包装机的风险评估要从真实供货范围、工况和风险出发。风险评估要对应实际机器和预期使用,报告不替代安全措施本身。
准备包装机项目时,可把设备流程、防护图、真实换膜清障步骤和已有试机记录发给权检认证,我们帮您核需要安排的工作。
本文包含AI辅助创作内容。