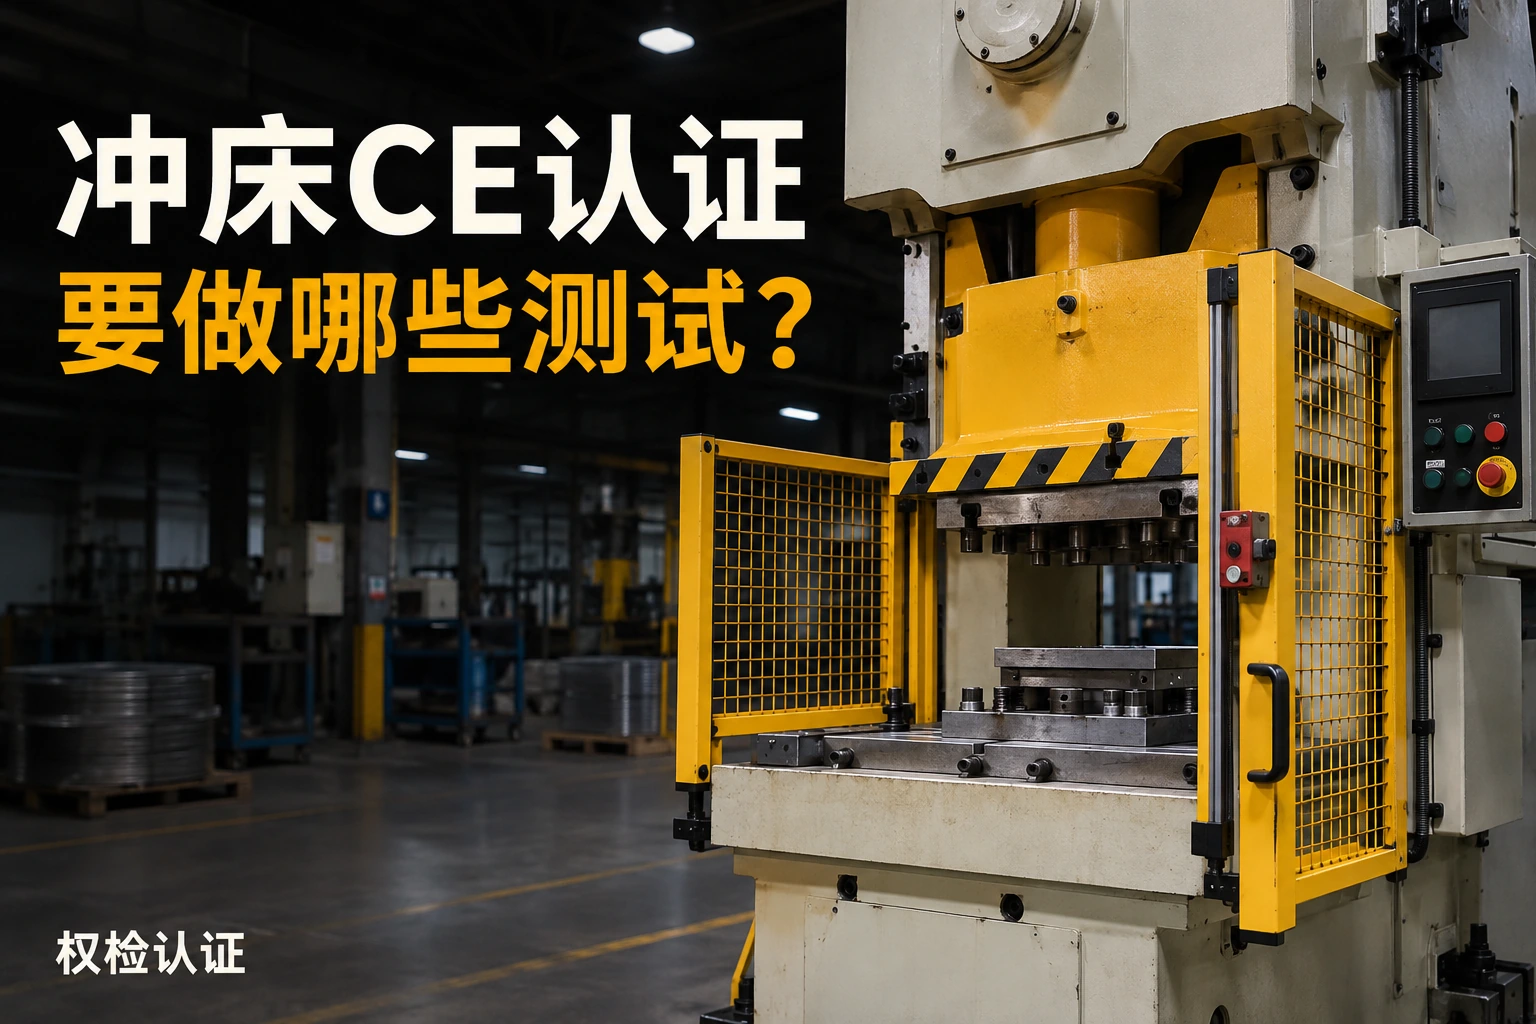
冲床能正常冲压,并不代表换模、排故和停机时也安全。测试和检查要按出货版机器及操作流程安排。人工送料的机械冲床、液压设备和自动化冲压单元,验证重点会因结构及人员接近方式而变。
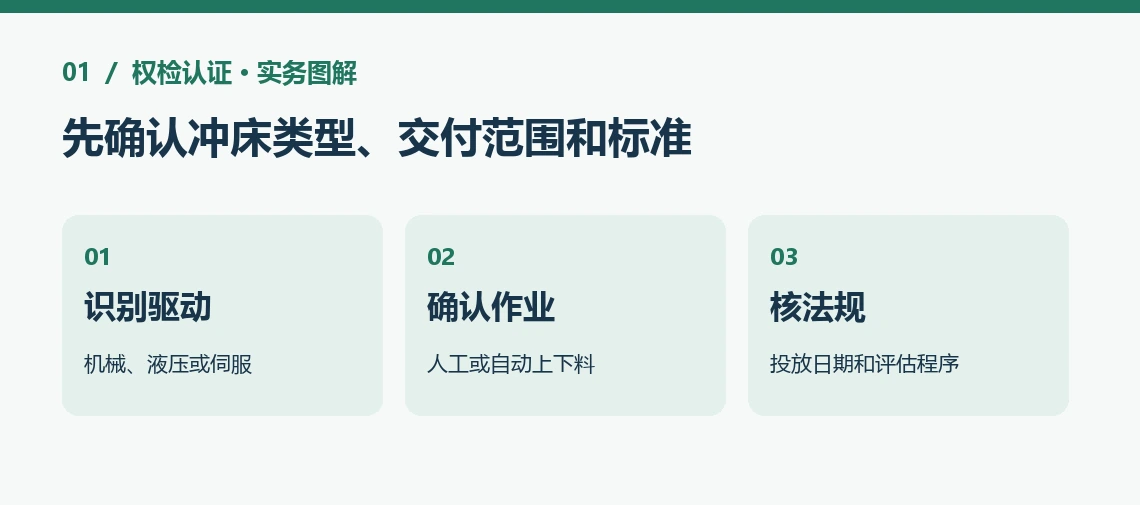
一、先确认冲床类型、交付范围和标准
1.1 把驱动与工作方式先写清楚
记录冲床如何产生压力、滑块如何运动、工件如何送取、是否带送料机或机械手。用图纸标出模具、操作者位置、防护门、后方检修区域和电气柜,列出单次、连续、调试与维护模式。测试应能对回最终设备。
1.2 ISO 16092 的通用要求与分册怎么用
ISO 16092-1 是压力机的通用安全要求,ISO 16092-2 针对机械压力机。液压或其他驱动按真实机型选择相应技术资料和适用分册。欧盟清单中还要核 EN 引用和版本,例如 EN ISO 16092-2:2020 对应 ISO 16092-2:2019。见 ISO 16092-1 通用安全要求、ISO 16092-2 机械压力机要求 与 欧盟机械协调标准清单。
1.3 附录 IV 的适用性先核参数
按机械指令,人工上料或下料、用于金属冷加工,且运动工作部件行程可超过 6 毫米、速度可超过 30 毫米每秒的压力机,需核附录 IV 第 9 项。适用的评估程序按指令第 12 条确定。临近法规切换的订单,用实际投放安排核新法规和对应依据。见 机械指令合并文本第 12 条和附录 IV。
1.4 是否允许人员手动上下料,要按实际模式判断
自动送料机在量产时连续运行,调试或换批时仍可能让人手动放料。把这些模式和防护条件分别记录,核是否落入相应法规类别。控制界面显示的设定速度,也应与运动部件的真实行程和设计能力一起核对。
手动模式发生变更时也要同步复核。
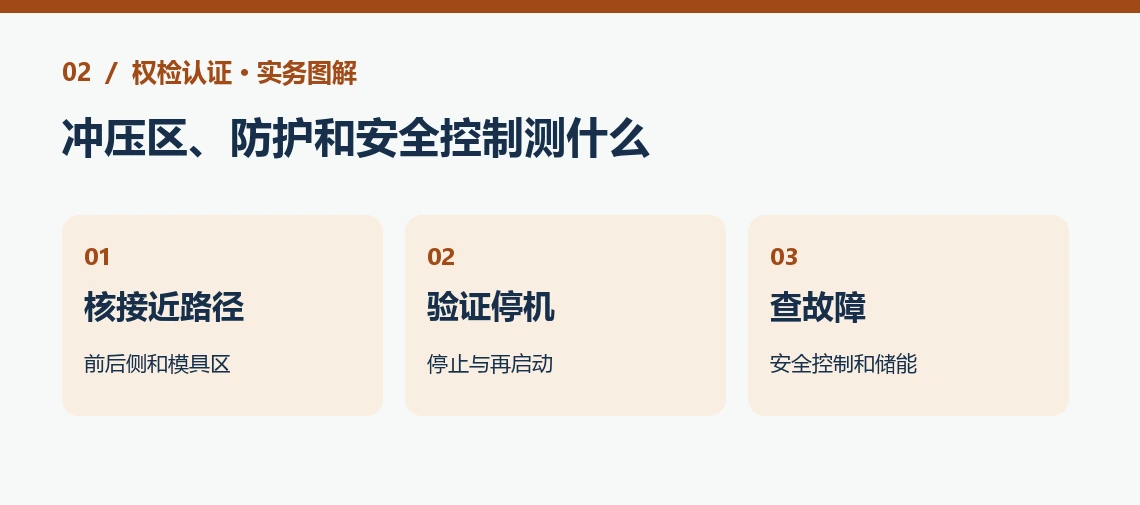
二、冲压区、防护和安全控制测什么
2.1 从正面、后面和侧面查能否触及危险区
按风险评估查送料位置、模具运动区、后方取料和清理区域。查固定防护、活动防护及互锁、光学保护或双手控制等实际措施。对可接近位置核防护距离、人员站位和进入路径,确认设备正常运行、换模和清理时如何防止意外动作。
2.2 停止、复位和重启分别验证
按设备的实际模式逐项确认按下急停、触发防护或掉电后如何停止,复位时是否会意外重新启动。需要时按适用要求核停止性能,并检查它与防护布置是否匹配。测试由具备安全条件的技术人员进行,先确定样机和试验方案。
2.3 故障、断电和维护时怎样处理
按设计确认控制系统遇到断电、信号异常或适用的故障情形能否进入预定安全状态。液压或气动机型关注储能释放和防止意外下降。电气部分检查保护接地、供电及控制资料。具体项目从实际风险及标准确定。
| 项目 | 核对内容 |
|---|---|
| 危险区防护 | 进出路径、触及、联锁及防护装置 |
| 停止与复位 | 各运行模式、停止和再启动 |
| 控制与故障 | 失电、异常信号和安全功能 |
| 电气与储能 | 接地、保护、液压或气动风险 |
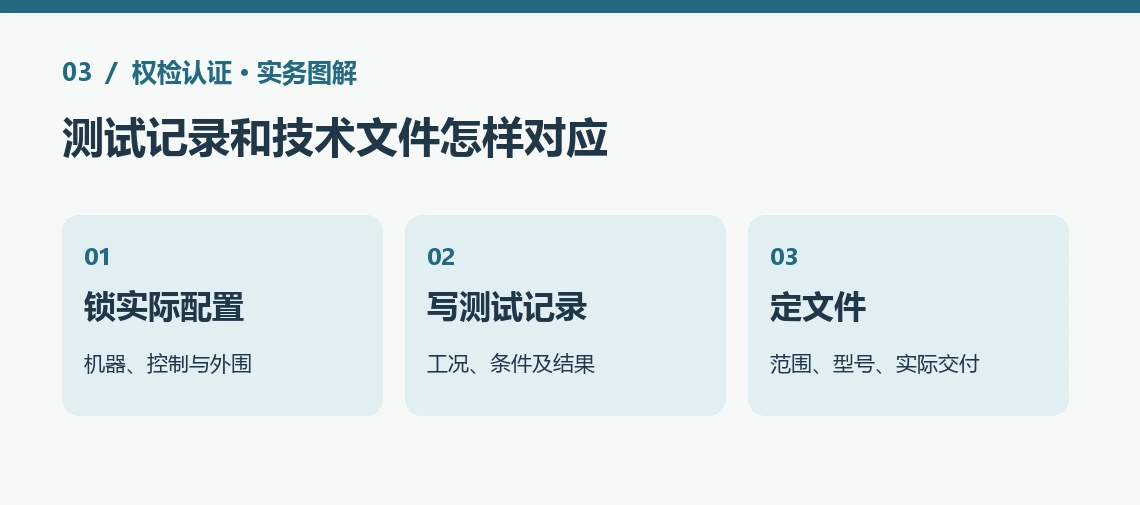
三、测试记录和技术文件怎样对应
3.1 技术资料按测试项目交给评估方
提供型号、结构、滑块行程与速度、供电和控制图、液压或气动图、安全件清单、模具和送料方式、说明书与铭牌样稿。若机器和送料线由不同供应商提供,说明接口与控制权限,把整线动作和停止要求单列。
3.2 同系列不同吨位选代表样机前要核差异
例如两台冲床共享机架但采用不同控制器或光学防护。把停机逻辑、运转方式及防护装置差异写清,再选样机和测试条件。若换了脚踏开关、离合或安全控制器,确认哪些结果需复查。将证据覆盖范围记录到技术文件。
3.3 整改后按受影响功能复核
发现问题后保留初次记录,写明改件、修改程序或防护变更,再按实际影响复测。复测记录注明对应机号、日期和程序版本。声明和技术文件用最终版本,发货前核铭牌、说明书和随附部件。
3.4 用一个送料线的例子确认交付范围
若冲床单机测试通过后加送料机,先核新增动作和可能形成的夹点。设定冲床与送料机在联锁触发时各自怎样停止和恢复,确认谁负责整线验证,并保留联调记录及实际接线。
3.5 售后改模时保留原设计和变更记录
如果客户后续更换模具、送料位置或安全防护,先说明变化是否处于原说明书范围内,并按实际情况重新核风险和适用证据。
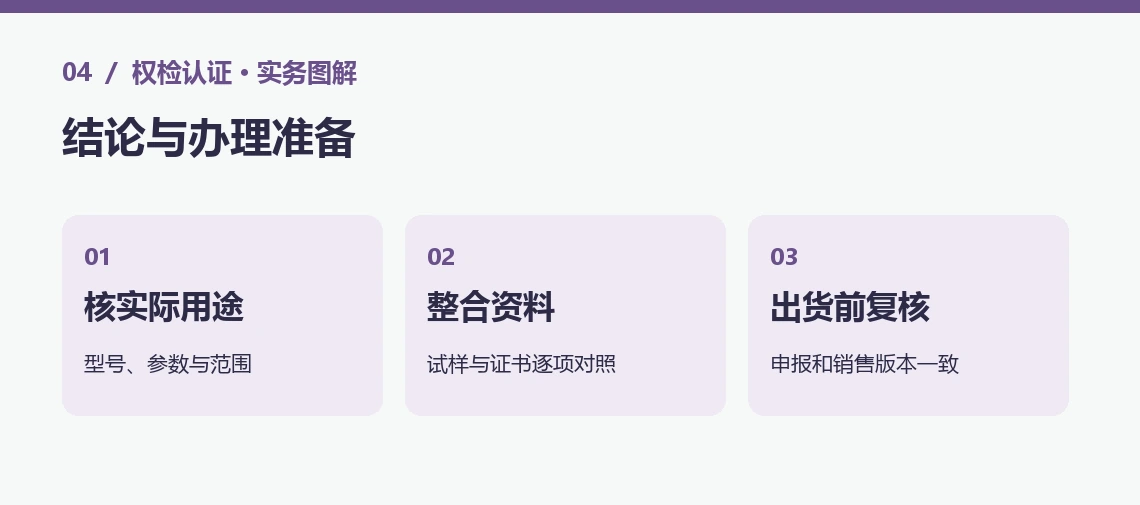
四、结论与办理准备
冲床 CE 要围绕真实工况验证危险区防护、停止与控制、电气及储能风险。先核适用类别和程序,再把记录对应到最终出货版本。
可以联系权检认证,发来冲床型号、驱动类型、上下料方式、行程速度、防护和已有资料,我们帮你梳理验证项目及资料缺口。
本文包含AI辅助创作内容。