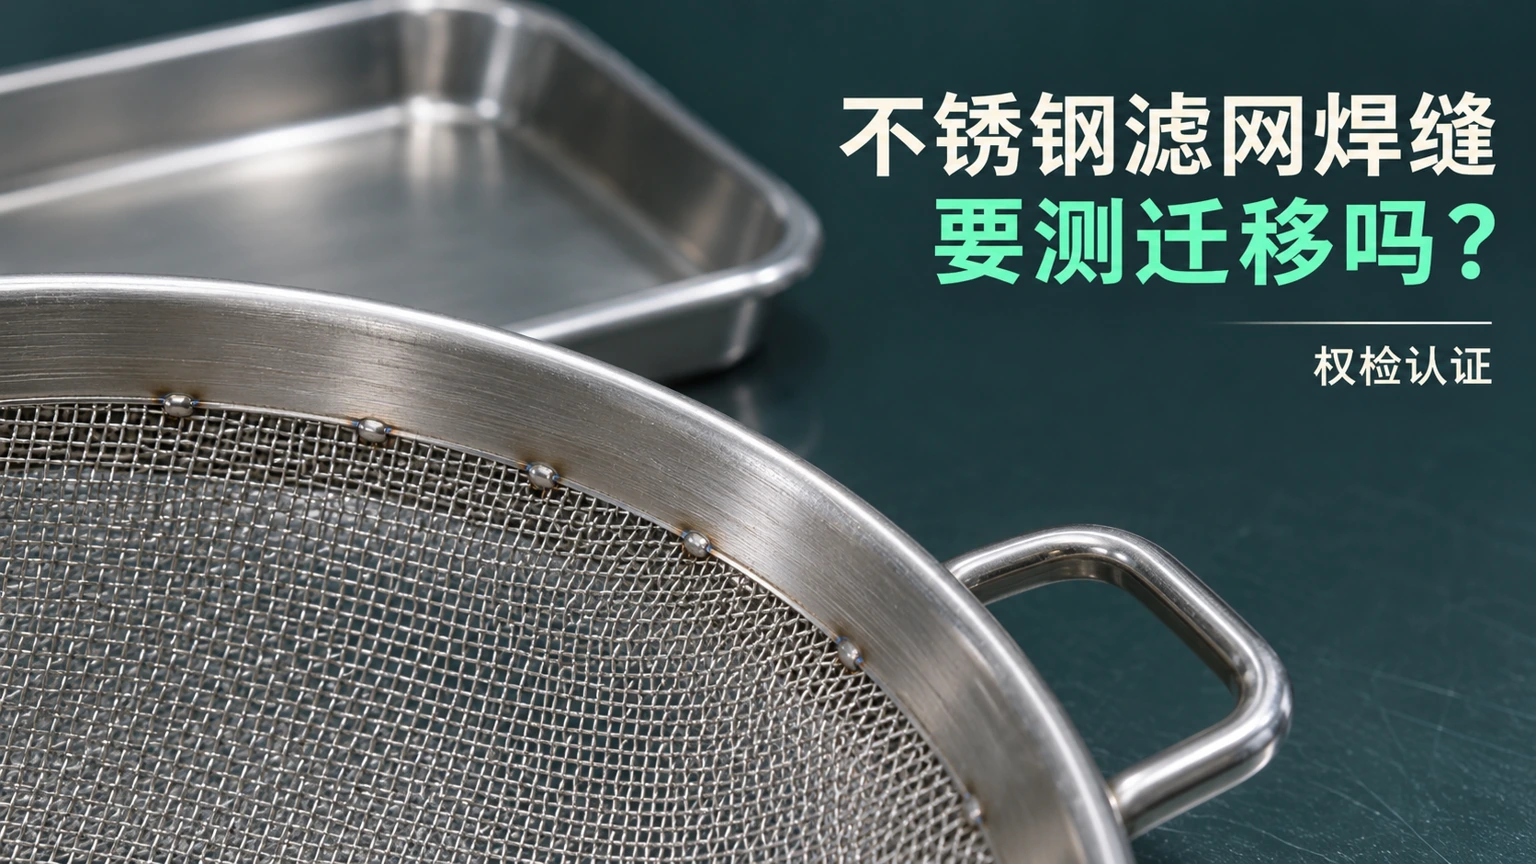
供应商给了网丝的不锈钢报告,买家问边上看得见的焊点查了没有。滤网上的焊接区如果进汤水或过滤饮料,要把它和边框一同看。
一、网圈和焊点都会碰汤吗
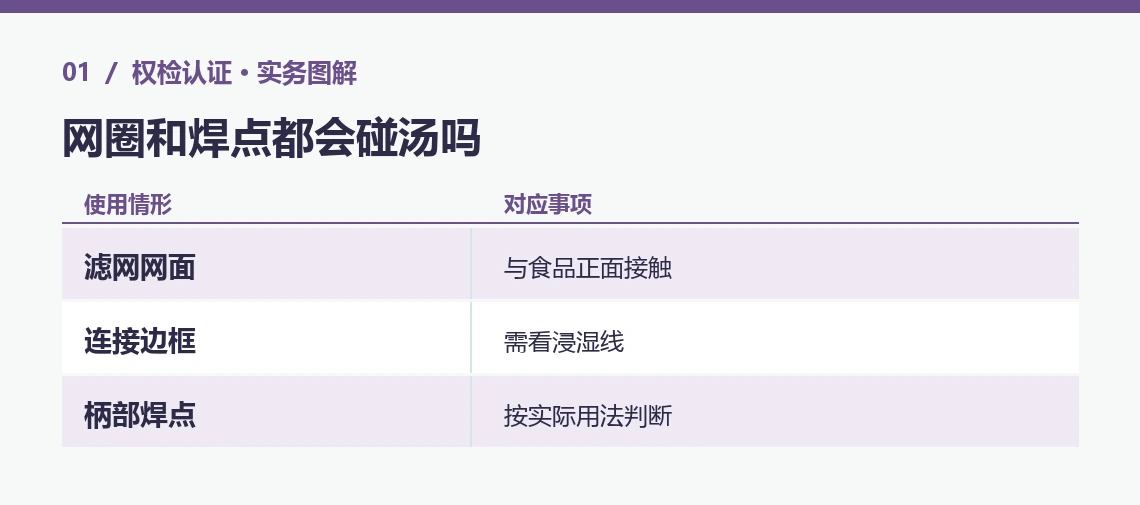
会被食品、汤汁或饮料接触的焊点应纳入评价,手柄远端则先看它是否会接触。
比如过滤煮好的食材,网面、连接网与边框的焊点会被水和汤润湿。悬挂在杯口的茶滤,则看液面和翻转时能碰到哪里。
我国GB 4806.9-2023适用于食品接触用金属材料及制品。判断成品迁移时,用网丝、边框和连接部位的实际接触状态,而不只看网丝牌号。
边缘通过点焊、滚焊或压包固定时,焊缝是否裸露可能不同。如果焊点在边框里面,要看使用时液体可否从缝隙进入、清洁后结构是否会改变。
实际接触面还能包括倒扣使用时被润湿的反面。拍一张过滤器装到容器的照片,标明把手、网圈、网面及最高使用水线。
某些滤网带橡胶密封圈或塑料把手端头。若实际接触食物,再按各自的材料要求核对,不把这些也归在金属一项。
焊区是否接触看真实用法
盛汤、过滤热饮或清洗再用的滤网,标出网片、焊区、边框及连接件。是否属于接触部位按实际结构及用途判断,不以焊点面积小就自行略过。
不锈钢材料牌号是输入资料之一,不能单凭它证明焊接后成品的释放表现。焊材和加工处理也交实验室核对。
网片与边框来源分别记
两种金属及其处理可能由不同供方提供,记录实际来源和料号。后续某一环节变更,能够准确定位需要复核的部位,而非只看到整件商品号没变。
二、要把焊接位置切下来吗
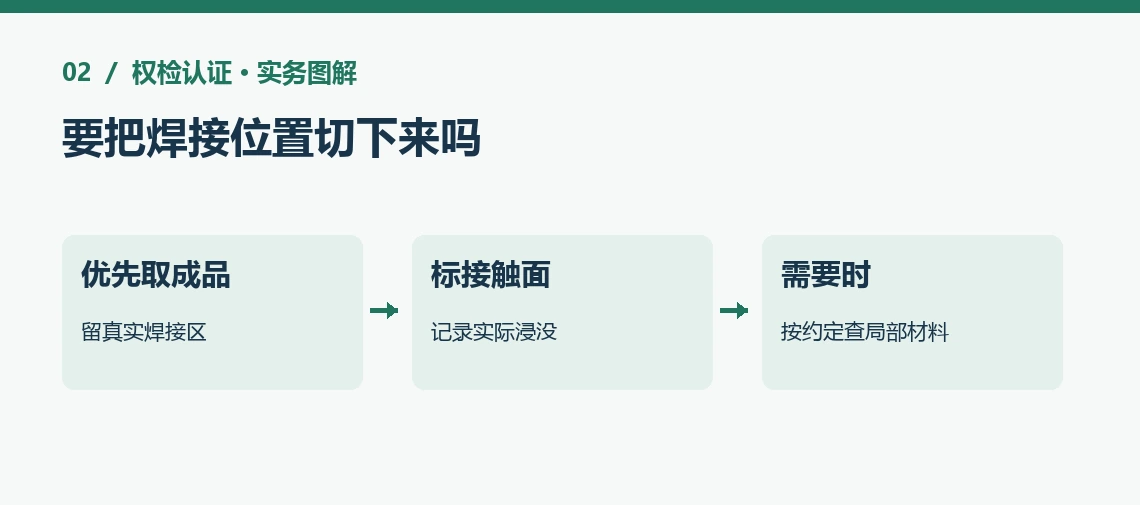
一般先做含接触焊区的代表性成品,只有目标是排查某一区域或规范有要求时,再定分区测量。
切一块网片出来容易漏掉边框和焊点,也会增加原本不会接触食物的新切边。取样时保留成品,交由实验室按采用方法决定如何露出应测部位。
焊接可能引入不同的填充材料或形成与网丝不同的表面。打磨清洗也会改变表面状态。报告最好说明测的是焊后成品或专门的区域。
若客户问某个异常点是不是焊缝引起,除整件结果外,可以按约定在相同材料和条件下增加焊区、非焊区的分析,只判断本次差异。
迁移量计算会用到规定的面积或容积。GB 31604.1-2023为迁移通则,滤网有孔,如何取实际接触面积和换算须按本次方法记录。
不要直接把滤网外圈围成的大圆当全部接触金属面积。若规格不同、网眼疏密变化,也留在照片或尺寸里,便于实验室判断样品代表性。
切取后边缘和暴露面积可能改变,取样方式由机构按方法确认。报告如采用分区,应如实解释它回答的具体问题。
成品测试与定位排查分开
完整成品有助于反映真实接触,分区或切取可能用于排查,采用方式由方法与目的决定。不能随意切碎后取得数据,再把改变的面积和状态当作原成品。
实验室说明取样边界及条件,工厂保留量产焊接和表面处理。特别打磨的展示样与普通出货样有差异时如实标记。
三、怎样确认焊点进了报告
采购先从照片和说明看焊缝是否确实包括,再读实际接触条件和检测结果。
不锈钢网片只有牌号或成分说明,反映的是原材料。焊后整件报告可以说明成品在约定食品条件下有什么物质迁移出来。
用于过滤热的酸性液体、烹煮或常温接触,试验条件可能不同。相同钢号在不同接触方式和焊接流程下的结果不能简单互代。
焊接处有变色或处理痕迹,可以在试样记录里标示。仅看颜色不能判超限,检验结果应按指定项目和判定依据。
同款滤网从不填料的焊法改为使用填丝,或改变清理工序,采购可先比对材料与焊区实际接触,再确定是否按原使用状态复验。
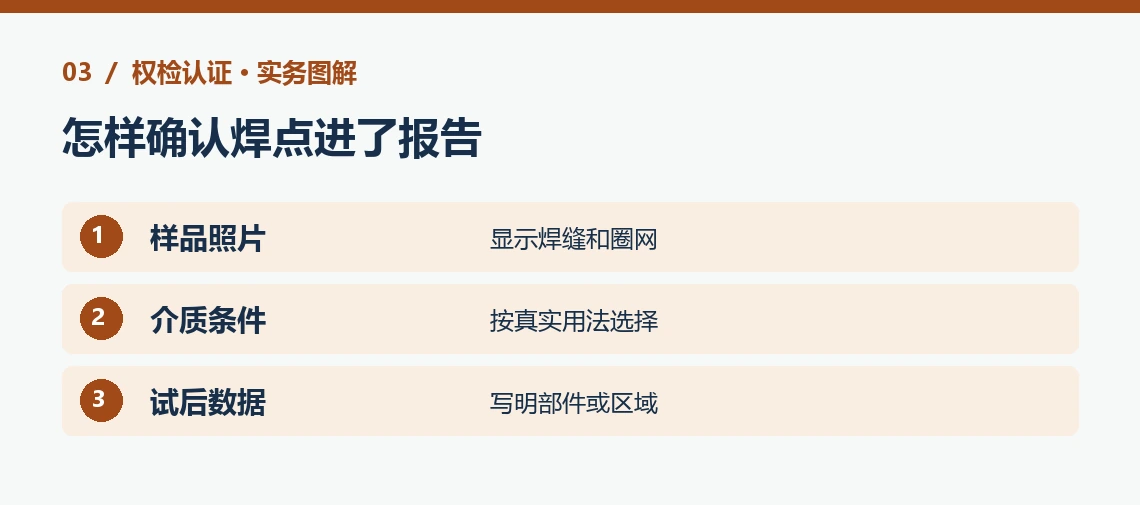
资料交给买家时写明款型、金属部件和目标用途。若报告只测过滤网面,附区域标注,用于决定边框和焊点要补哪项。
买家怎样确认焊缝已包括
看报告照片、样品描述和接触条件,必要时请机构标受试部位。数字合格之外,先确认测试确实包含采购关心的焊接位置,不能只核金属网片名称。
可问:“不锈钢滤网焊区接触热汤,结构及用途附后,请核成品迁移范围及焊区代表性。”换焊材、工艺或表面处理后给差异,再判断原证据是否仍可用。
结论
不锈钢滤网先确定食物可能接触到的焊点,再用真实成品作为检验对象。若单列焊区结果,报告注明怎样取样和换算。
把滤网焊接位置、实际过滤食物、使用水线和材料说明发给权检认证,我们可帮您确认试验范围及需否分区。
本文包含AI辅助创作内容。法规信息以国家卫生健康委员会官方发布为准。