同一台绕线机,单机销售时只接通电源运行,装入产线时还可能加上放线、张力调节和自动上下料。要报出可比较的费用,先让图纸、客户使用方式和交付范围说的是同一台设备。
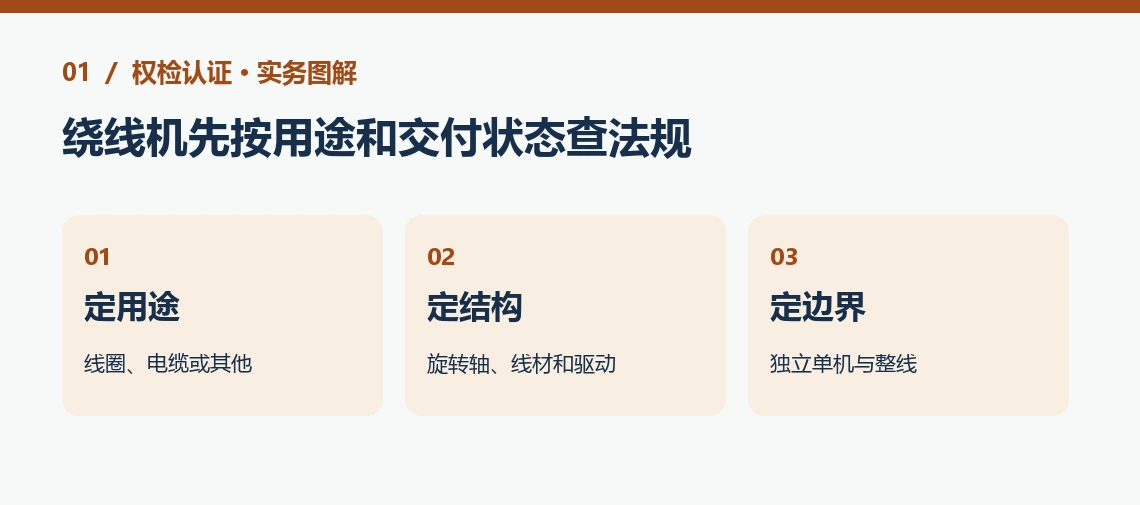
一、绕线机先按用途和交付状态查法规
1.1 把绕制对象、速度和夹持写清
电机线圈、变压器绕组和卷线设备的用料、尺寸、速度、张力和夹具不同。记录是人工穿线、自动换卷还是联机送料,正常运行以外还要写调试、断线处理和清洁。结合供货配置和投放时间核适用机械规则。见 欧盟委员会机械产品法规专题。
1.2 风险评估从设备寿命各阶段开始
ISO 12100 给出机械危险识别、风险评估和风险减小的方法。用布局图标出转轴、收线、放线、过线轮、夹具和人员位置,再核安装、使用、清理和维护中可预见的状态。最后按实际设备查专用标准和欧盟引用。见 ISO 12100 机械风险评估方法。
1.3 整线项目先明确谁负责联动和文件
自动绕线机接送料机、搬运机器人或检测台时,标明各段安全控制与接口。若最终由买方集成,请确认供货范围、连接条件和责任。整线风险评估及声明应能说明装在一起后的实际设备。
1.4 自动换卷与人工换卷分别列危险点
人工换卷要记录夹具放松、断线或线材回弹以及操作位置。自动换卷则增加更换机构、进出料区域和相邻设备的交互。给图纸标清卷筒尺寸、重量和允许转速,按实际模式检查停止、防护和维护条件。
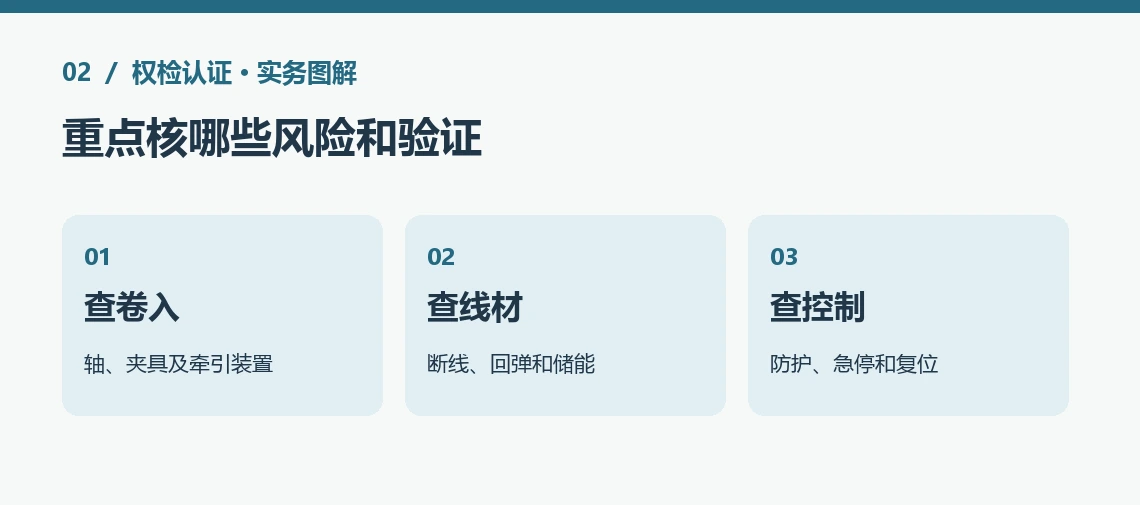
二、重点核哪些风险和验证
2.1 运动部件和线材危险要分开核
转轴、夹具、传动和过线件可能造成缠绕或夹卷。线材受张力时还要查断线回弹、甩动和换卷时的残余能量。结合拟绕材料、夹具转速和操作者位置,核固定防护、门联锁、模式选择及安全操作条件。
2.2 穿线和点动不能用量产工况代替
现场常见是生产模式全封闭,穿线时却需要手工经过过线轮。分别核正常运行、低速点动、断线处理、急停及复位状态。测试按实际样机和参数确认,发生故障时的停止与重启也要记录。
2.3 电气、装置与联动验证同时排计划
按设备设计查供电、保护、控制回路及安全功能。带气动夹持时关注失压和储能,组合设备注意一段停机时相邻设备如何反应。记录验证对应的硬件、程序版本和实际工况。最终按法规确定符合性评估、技术文件与声明。见 欧盟符合性评估说明。
2.4 报价前先确定验证是在工厂还是客户现场
设备可独立运行时,工厂可先完成相应的单机验证。整线要按最终交付接口联调时,另列现场人员、供电、物料与相邻设备配合条件。验收是客户合同节点,CE 相关证据仍按实际合规范围整理,两个工作计划可以对照排期。
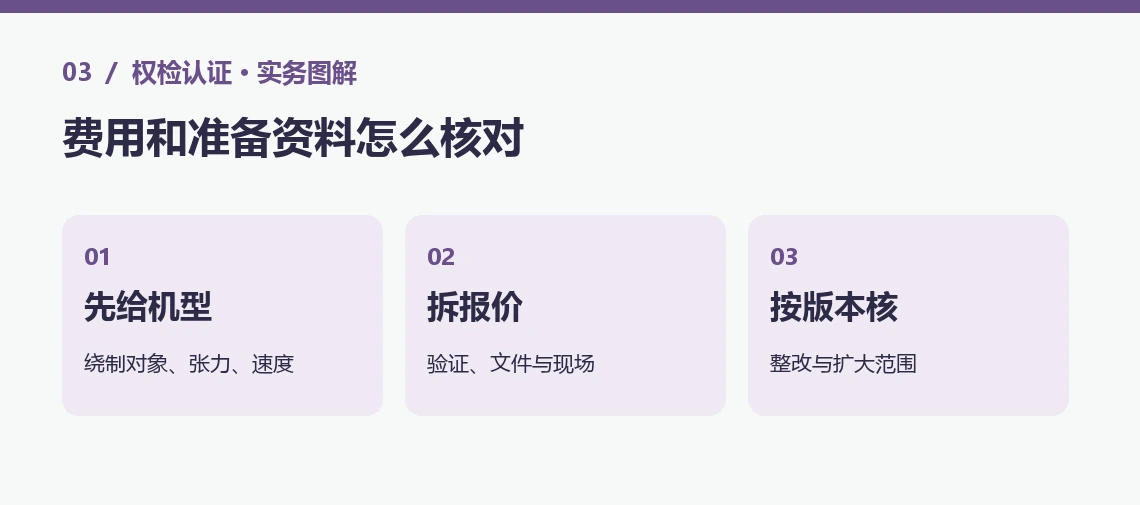
三、费用和准备资料怎么核对
3.1 报价先分安全评估、验证和文件
费用受机型、自动化程度、样机成熟度、现场调试和证据覆盖影响。报价写清覆盖几个型号、哪些试验、是否需现场、语言及文件范围、整改后复核如何处理。
| 项目 | 费用核对重点 |
|---|---|
| 风险和结构评估 | 单机或整线、预定用途及工况 |
| 安全验证 | 防护、控制与现场试验条件 |
| 技术文件 | 实物、图纸、说明及型号范围 |
| 后续变更 | 改设计、复测、追加机型 |
3.2 同系列要新增工位时怎样估
例如一款绕线机原有两个工位,订单改成四工位并加自动换线。列出同时运行逻辑、人员可能进入的位置、急停范围和生产状态变化。负责评估的人据此确认代表样机、补验证和文件工作,报价按实际工作量更新。
3.3 询价前给出真实配置及交货计划
可发铭牌、整机布局、线材规格、速度张力、转轴夹具、控制图、防护和既有报告。组合设备附上下游接口、供应分工、预计现场条件和最终交期。若仍在开发,写明样机何时定型、哪些配置未定。
3.4 批量发货前检查变更是否已评估
对照最终图纸、照片、程序和安全件,核产品与说明书和声明是否一致。若更换张力机构、夹具或开门联锁,先更新变更记录和复核证据。
3.5 保留同系列的型号差异表
给每款记录工位数、线材、张力、速度和防护。买家追加型号时可据此确认哪些测试与文件需要补充。
3.6 交接时列明谁保留最终文件
写清实际机号、控制版本、安装状态和随货资料。客户后续加设备时,可以从记录定位原来哪一段联动及防护已经验证。
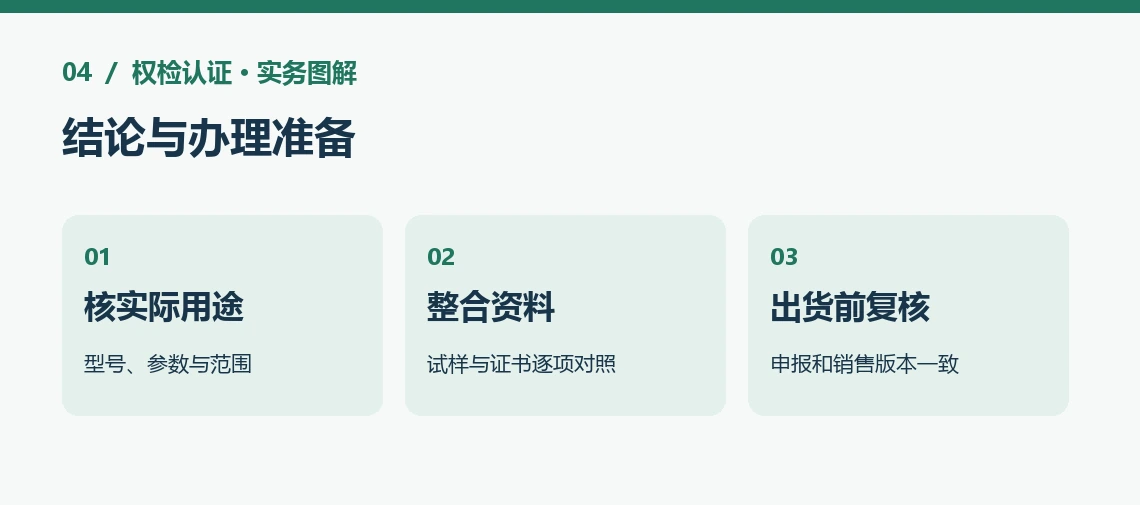
四、结论与办理准备
绕线机 CE 先确定用途、单机或整线边界,再核线材、旋转件、防护和控制。验证、文件及现场范围明确后,费用才有可比较的依据。
可以联系权检认证,发来机型、图纸、线材与张力参数、防护方案、已有资料和交期,我们帮你梳理办理与询价范围。
本文包含AI辅助创作内容。