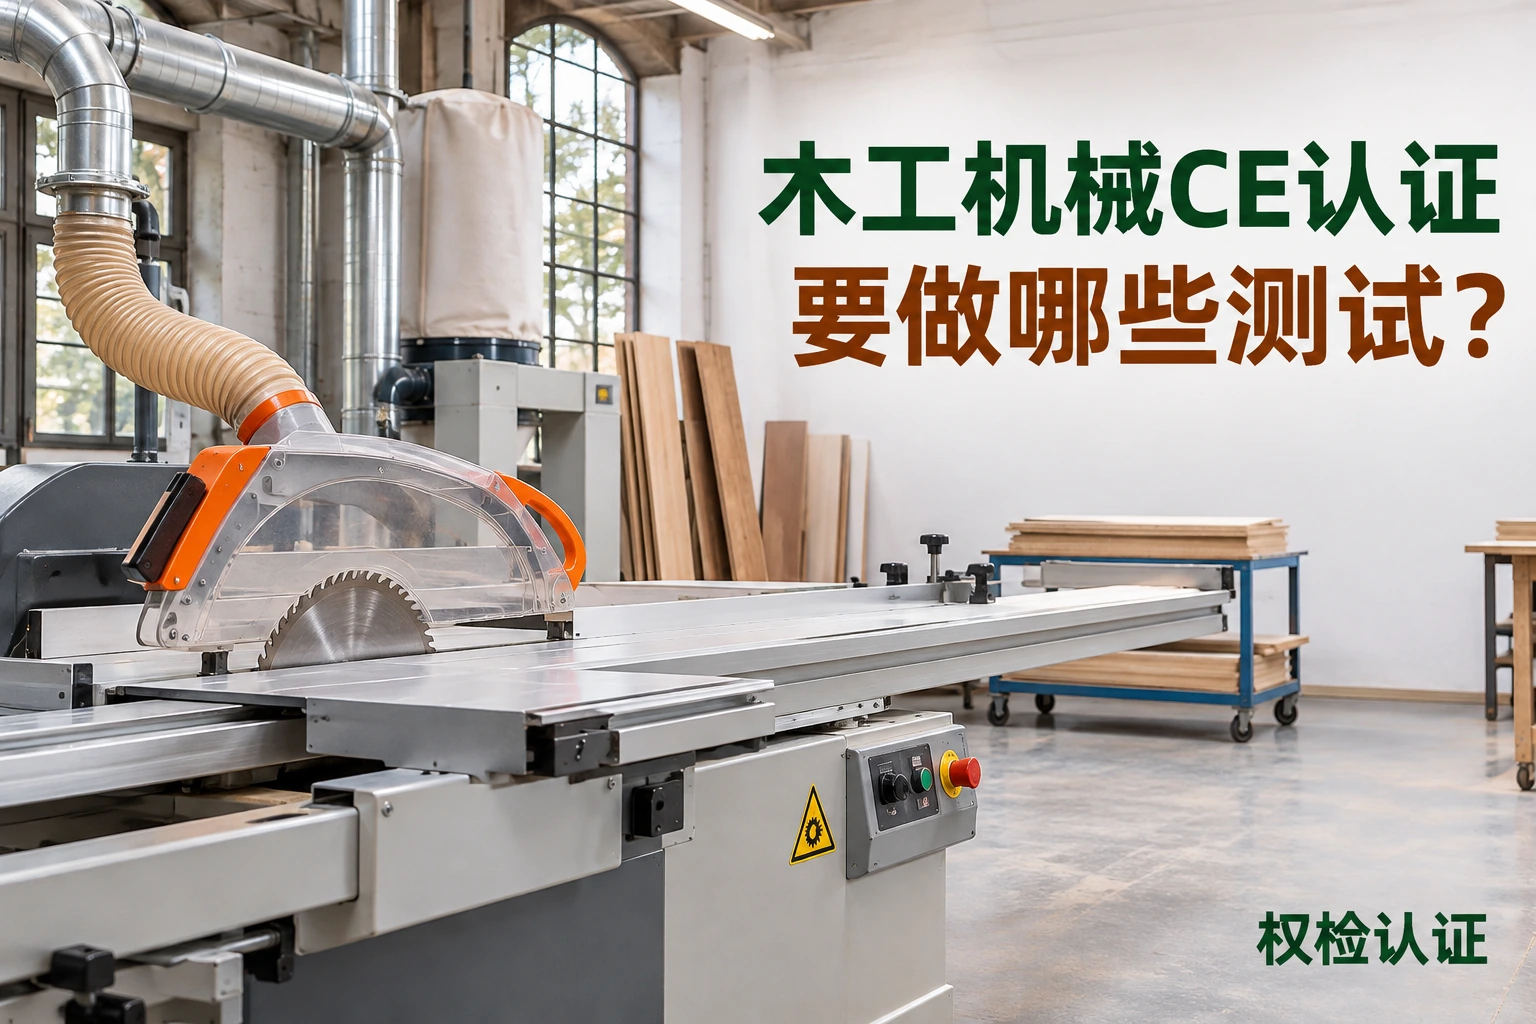
台锯、压刨和带自动送料的生产设备,不能直接用同一张测试单。先确定刀具、送料和排屑方式,再找人员在哪些时候会靠近刀具或传动件。用定型样机和实际工件来排验证。
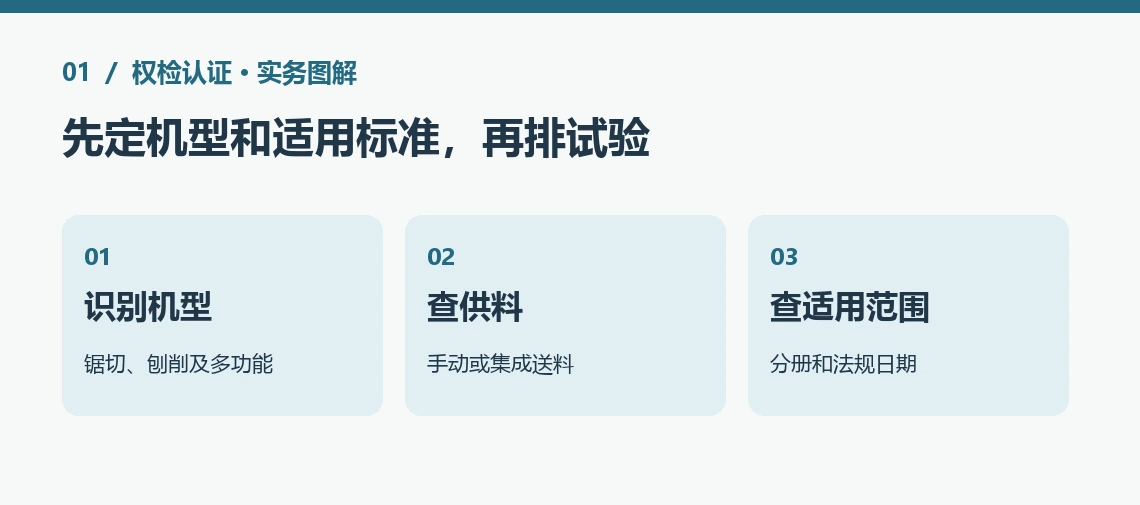
一、先定机型和适用标准,再排试验
1.1 ISO 19085-1 是木工机械共性安全要求
该标准针对其范围内的木工机械,说明共性技术安全要求。实际项目按机器类型核适用分册。选用时核协调清单中的 EN 版本和条件。可查 ISO 19085-1 木工机械共性安全要求 与 欧盟机械协调标准合并清单。
1.2 台锯、刨床、多功能组合各有不同
锯床先记录锯片、进给和木料固定,刨床记录刀轴、送料和压紧,多功能机核切换加工模式时的防护。把固定、便携或生产线设备的使用环境写清,预定工况按说明书和最终配置考虑。
1.3 不能只看设备名来定评估程序
机械指令附录 IV 列有部分锯床、木工机械等类别,需按结构、工件送料和具体描述核对。实际适用程序按第 12 条及证据覆盖确定。跨机械法规切换日期的订单另核适用法规和公告状态。见 机械指令合并文本与附录 IV。
1.4 先把预定材料与禁止用途写清
同类锯切设备可能只适合某些材料和尺寸,也可能配置不同转速与刀具。准备说明书时写清设计用途、允许刀具与工件规格。试样应能代表实际销售设备,型号差异表注明是否会影响防护罩、推料装置和出料区域。
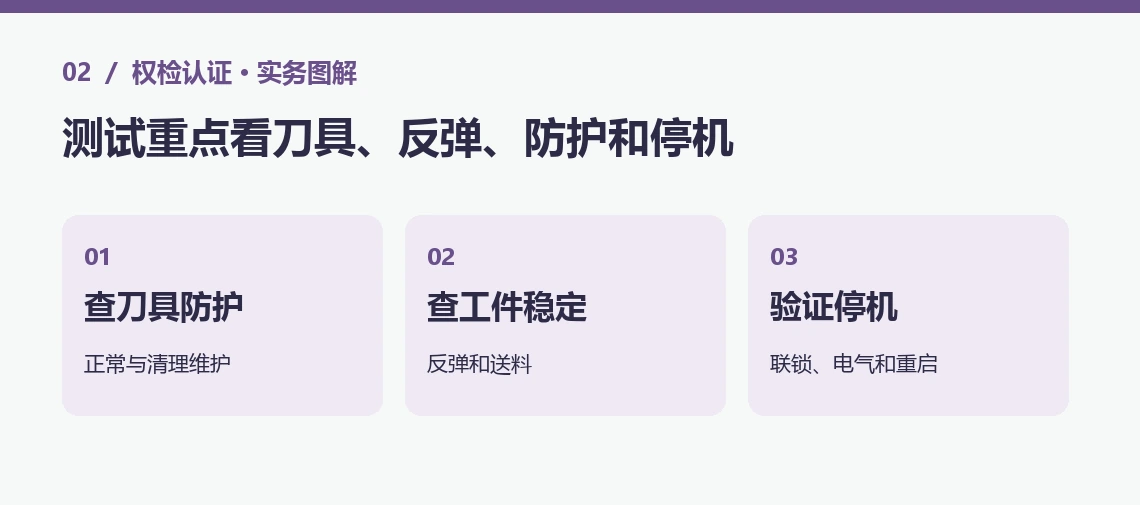
二、测试重点看刀具、反弹、防护和停机
2.1 刀具和传动件从所有可接近方向检查
检查正常送料、取料、清洁、换刀和排堵时的人员位置。按实际结构核刀具、防护罩、传动和维护开口,有移动护罩时看它如何联锁。固定结构应结合说明和实际开启方式,判断能否减少接触风险。
2.2 工件反弹和抛出按真实材料与使用方式核
根据设备功能和工件尺寸核导向、压料、推料和防反弹措施,观察操作人员是否会位于抛出方向。验证按正式方案安排,并确认真实转速、木料类型和使用附件。不要以空转情况替代实际加工验证。
2.3 停止、失电及粉尘噪声按设备确认
查急停、正常停止、复位与失电恢复,按适用要求核刀具停止和相关安全功能。电气检查包括按配置核供电、接地、防护及电路。粉尘、排屑和噪声根据用途、工况及适用要求确定如何验证和记录。
| 项目 | 常见核对位置 |
|---|---|
| 刀具防护 | 锯片、刀轴、传动和维修开口 |
| 工件风险 | 送料、压紧、反弹及抛出 |
| 停止与联锁 | 正常停止、急停和意外重启 |
| 作业环境 | 粉尘、排屑、噪声和电气 |
2.4 用实际进出料路线核粉尘与人员暴露
木料过长时,操作人员可能移到机器侧方托住工件。先核设计说明允许的支撑方式、实际防护、除尘和空间,再确定相应检查。测量粉尘或噪声时记录设备运行模式、样品材料、附件以及现场条件。
若设备有两种抽尘配置,分别记录实际接口、操作工况和安装方式,再确定验证适用的配置。
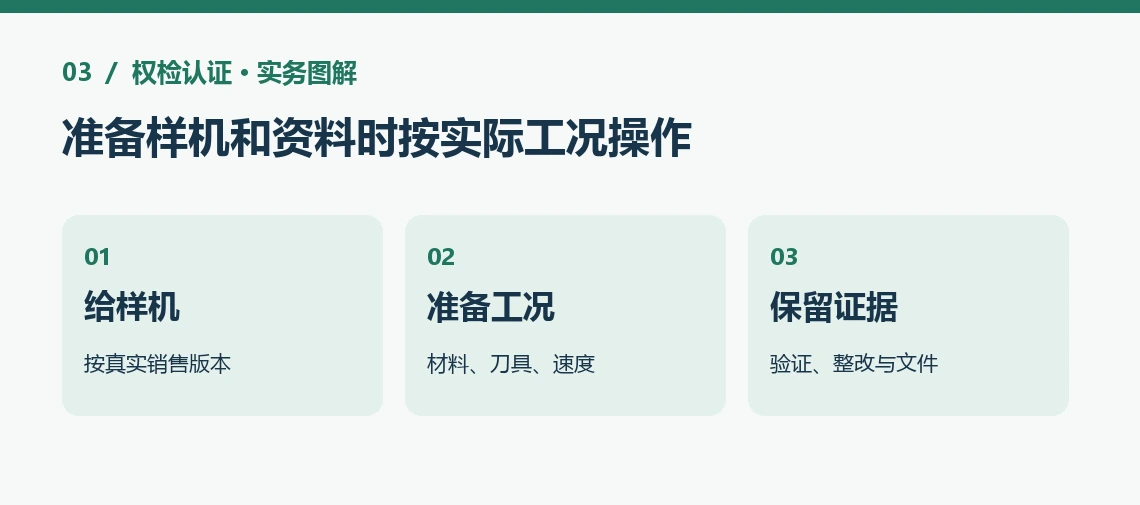
三、准备样机和资料时按实际工况操作
3.1 测试前交机型、附件和实际样品
提供铭牌、结构图、电气图、防护照片、使用说明、刀具和配件清单及已有报告。做同系列多机型时,列刀具规格、功率、送料方式和防护结构的差异。机型和配置不同的,按评估结果选择代表样机。
3.2 组合机需要逐个模式查保护逻辑
例如一台设备能锯切和刨削,分别核这两个模式的工作部件、工件、送料和出料。若切换时能触及另一组刀具,先评估危险,再落实防护和模式选择。把每个状态下预期的动作和检查结果写入记录。
3.3 验证后按实物变更更新文件
整改时记录改动的防护、驱动或控制器,标明实际设备编号和时间,复核受影响功能。整理最终风险评估、测试记录、技术资料、说明书和声明。发货前核实际随箱的配件、铭牌和警示,便于用户按交付状态查文件。
3.4 除尘接口由客户安装时说明边界
把设备本体的排屑与除尘接口、使用条件、随货设备与客户现场准备写清。若需要最终现场联调,在计划内留出核实际装配、联动和测试状态的节点。
3.5 送样前记录工件和加工模式
按样机的实际功能提供工件材料、尺寸、转速和送料方式。若买家希望新增不同刀具或附件,先确认是否仍处于原有使用范围,再核对应防护。
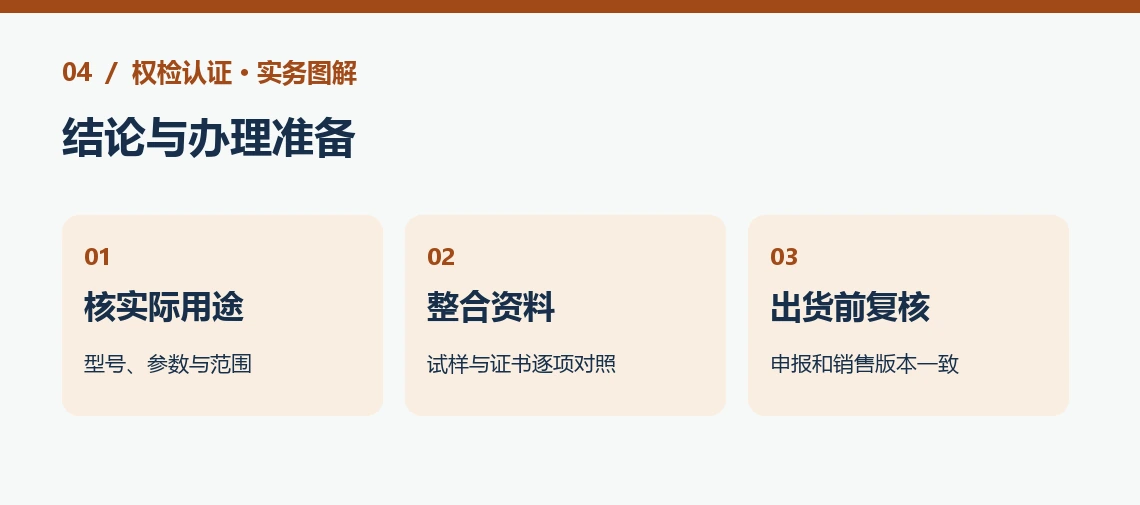
四、结论与办理准备
木工机械 CE 测试先分锯切、刨削或组合机,再按刀具、送料、防护、停机及作业环境核实。测试结果和出货配置要能对应。
可以联系权检认证,发来机型、刀具、送料方式、防护照片和已有文件,我们帮你梳理适用标准、验证项目和送样资料。
本文包含AI辅助创作内容。